


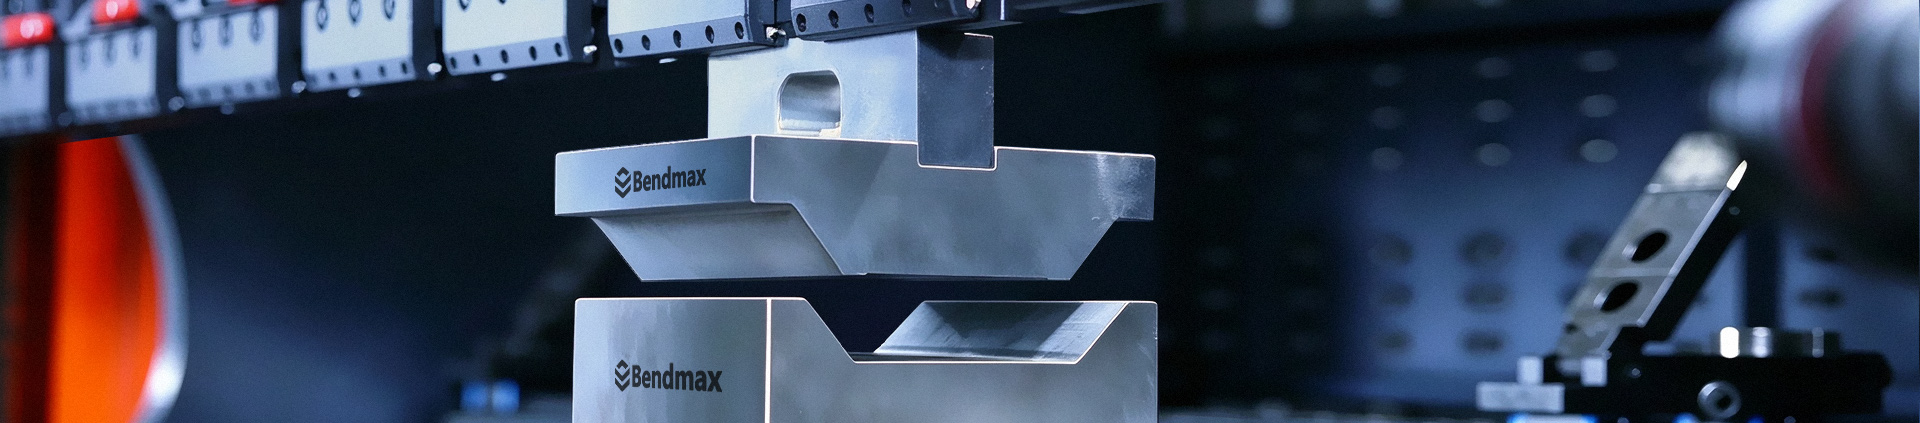
Quando i clienti si rivolgono a noi con esigenze di piegatura particolari, inizio sempre esaminando attentamente il disegno del pezzo finito. La chiave non è semplicemente trovare un punzone e una matrice in grado di piegare il materiale a forma di U, ma comprendere ogni dettaglio che il componente finito deve riprodurre.
Questa è stata la considerazione principale alla base di questa soluzione di attrezzaggio personalizzato.
Il pezzo in lavorazione presenta una sezione trasversale a forma di U con una serie di piccole sporgenze distribuite lungo la sua base. Queste caratteristiche ripetute rendono l'applicazione diversa dalla piegatura a U convenzionale. Il profilo complessivo e i piccoli dettagli inferiori devono essere formati insieme, quindi l'utensile deve essere progettato in base alla geometria effettiva del pezzo.
Anziché adattare uno strumento standard a un'esigenza per la quale non era stato progettato, abbiamo sviluppato un punzone superiore e una matrice inferiore specifici, realizzati su misura in base al disegno del cliente.
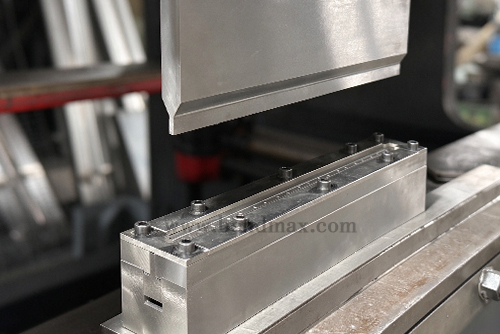
Attrezzo a forma di U BENDMAX CUSTOM
La parte più importante di questo progetto è la relazione tra il punzone superiore e la matrice inferiore.
Lungo la parte superiore del punzone, piccole sporgenze di formatura si ripetono in posizioni specifiche. La matrice inferiore presenta scanalature corrispondenti. Durante la formatura, questi profili complementari lavorano insieme per creare le sporgenze richieste sulla parte inferiore del componente a forma di U.
Questa configurazione richiede un'attenta considerazione delle dimensioni, della spaziatura e dell'allineamento degli elementi ripetuti. Un progetto che appare corretto in un disegno non è sufficiente; i profili superiore e inferiore devono anche funzionare in armonia nelle effettive condizioni di formatura.
Nello sviluppo di utensili speciali, presto particolare attenzione a queste interfacce. La forma complessiva dell'utensile può essere semplice, ma i dettagli che determinano la geometria finale del pezzo sono spesso la vera sfida ingegneristica.
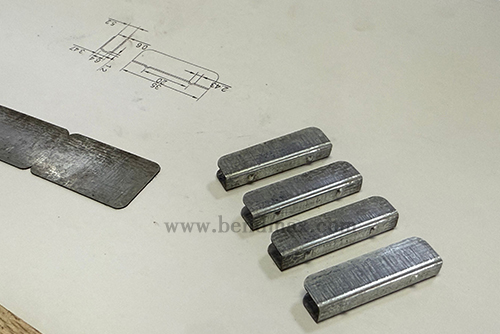
Disegno del cliente e dimensioni del componente
Prima di avviare la produzione, abbiamo esaminato la struttura degli stampi confrontandola con il disegno fornito dal cliente.
L'obiettivo principale era verificare la corrispondenza tra le sporgenze del punzone e le scanalature della matrice, nonché la geometria complessiva della formatura e lo spazio disponibile per il pezzo. Abbiamo anche considerato il gioco necessario per il materiale previsto e il processo di formatura.
Questa fase è meglio descritta come verifica della progettazione degli utensili, piuttosto che una simulazione agli elementi finiti. Il suo scopo è quello di esaminare la geometria proposta e identificare potenziali conflitti di progettazione prima della fabbricazione degli utensili.
Per gli utensili personalizzati, questa revisione è un passaggio importante per ridurre le successive modifiche non necessarie. Quanto più chiaramente i requisiti del pezzo vengono tradotti nella struttura dell'utensile, tanto più efficacemente il progetto può essere valutato durante la piegatura di prova.
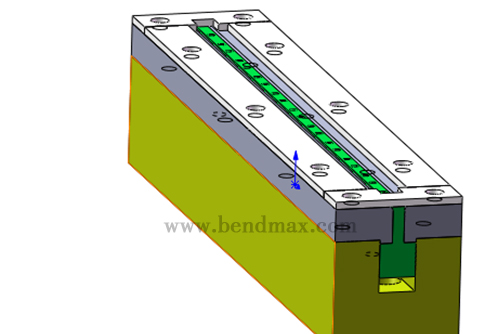
Progettazione personalizzata di punzoni e matrici
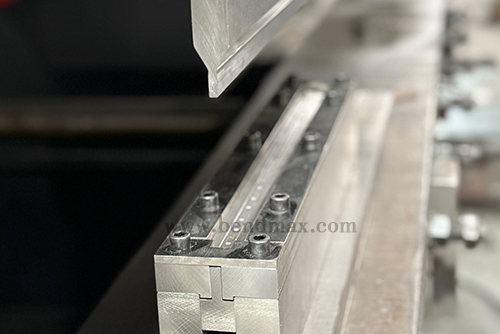 | Dal disegno alla realizzazione praticaUna volta esaminato il progetto, il punzone superiore e la matrice inferiore sono stati fabbricati secondo i profili specificati. Per gli utensili con elementi di formatura ripetuti, la coerenza lungo la lunghezza dell'utensile è fondamentale. Le sporgenze e le scanalature devono rispettare le dimensioni e la spaziatura previste, mentre le superfici di accoppiamento devono funzionare insieme come progettato. Dopo la produzione, gli utensili sono stati controllati prima di essere installati sulla pressa piegatrice. Ciò ha permesso di verificarne le dimensioni e la corrispondenza geometrica prima di valutare il risultato effettivo della formatura. Lo scopo di questo processo è semplice: l'utensile finito non deve solo assomigliare al progetto, ma deve essere adatto all'applicazione prevista. |
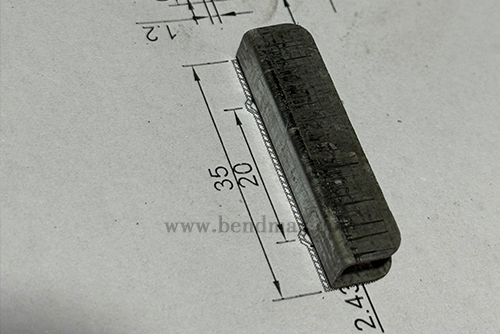 | Trial Bending: dove il progetto incontra la realtàPer quanto accuratamente progettato, uno strumento speciale deve essere testato sul campo per verificarne le prestazioni. Dopo aver installato gli utensili sulla pressa piegatrice, il passo successivo è stato quello di valutare il risultato della formatura. Ci siamo concentrati sul profilo complessivo a forma di U e, in particolare, sulla corretta formazione delle ripetute sporgenze inferiori. La piegatura di prova aiuta anche a individuare problemi che non sempre possono essere valutati solo dalla geometria dell'utensile. Le proprietà del materiale, la configurazione della macchina, l'allineamento e i parametri di piegatura possono influenzare il componente finale. Per questo motivo considero la piegatura di prova una parte essenziale dello sviluppo di stampi personalizzati. Essa collega la fase di progettazione alle effettive condizioni di produzione e fornisce una base per eventuali modifiche necessarie. |
La fase finale consisteva nell'ispezionare il componente realizzato confrontandolo con il disegno fornito dal cliente.
Utilizzando un calibro digitale, abbiamo verificato le dimensioni rilevanti e valutato il profilo finito. Particolare attenzione è stata dedicata alla sezione a U e alle dimensioni associate agli elementi ripetuti nella parte inferiore.
Per me, il controllo dimensionale non è semplicemente l'ultimo punto di una checklist di produzione. È il momento in cui confrontiamo il requisito originale con il risultato effettivo. Il disegno definisce come dovrebbe essere il pezzo; il controllo aiuta a stabilire se il componente finito soddisfa i requisiti concordati.
La decisione di accettazione deve basarsi sulle dimensioni, le tolleranze e i criteri di ispezione specificati, e non solo sull'aspetto esteriore.
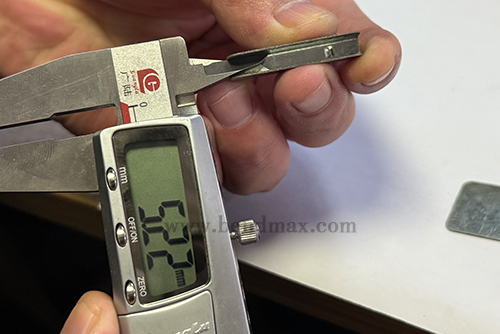
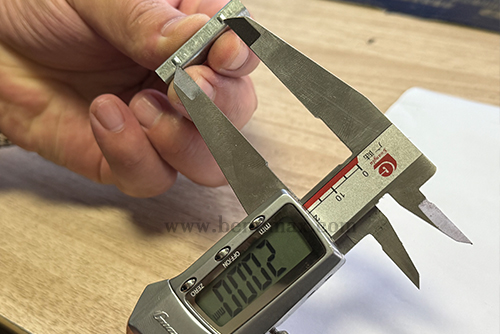
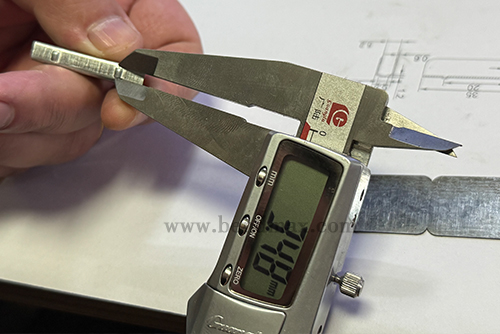
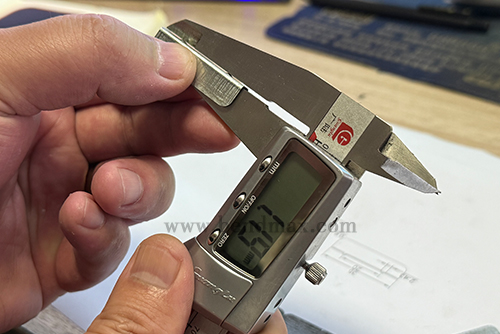
Ripensando a questa applicazione, la lezione principale è che i requisiti speciali di piegatura dovrebbero essere affrontati partendo dal pezzo finito e procedendo a ritroso.
Un componente a forma di U con ripetute sporgenze inferiori richiede più di un semplice angolo di piegatura adeguato. La sua attrezzatura deve riprodurre il profilo complessivo e i dettagli di formatura locali attraverso una struttura coordinata di punzone e matrice.
Per noi, il lavoro consisteva nel comprendere il disegno, progettare i profili corrispondenti, verificare la struttura degli utensili, fabbricare gli utensili e controllare il componente finito tramite prove di piegatura e ispezione dimensionale. Ogni fase aveva lo stesso scopo: collegare i requisiti del cliente relativi al componente con una soluzione di utensili funzionale.
In Bendmax, questo è il nostro approccio alla progettazione di utensili personalizzati per presse piegatrici. Non partiamo da un utensile standard aspettandoci che si adatti a qualsiasi applicazione. Partiamo dal pezzo da lavorare, identifichiamo le problematiche di formatura e sviluppiamo l'utensile in base ai requisiti specifici.
 |
|
 Phone: (0086)-15002165198
 Email: jason@bendmax.com
 Wechat: politica sulla riservatezza

 IPv6 network supported
leave a message
Scan to wechat :
Scan to whatsapp :
 Italiano


