banner

Blog

CASA

Blog

  • Quando lo spazio per piegare si riduce, le perforatrici per telai trovano la soluzione
    Sep 23, 2026
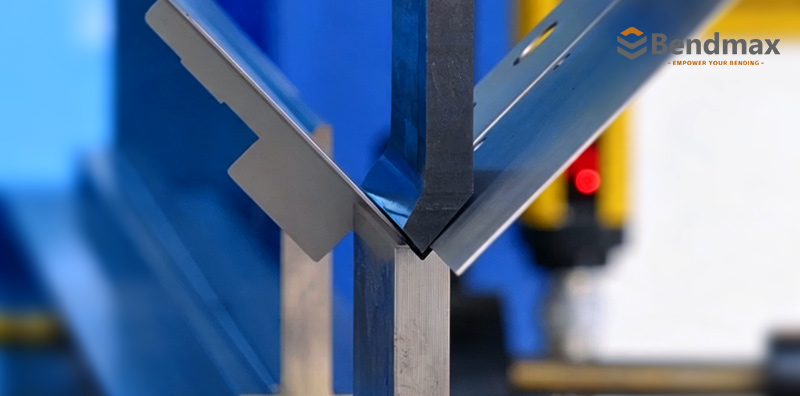
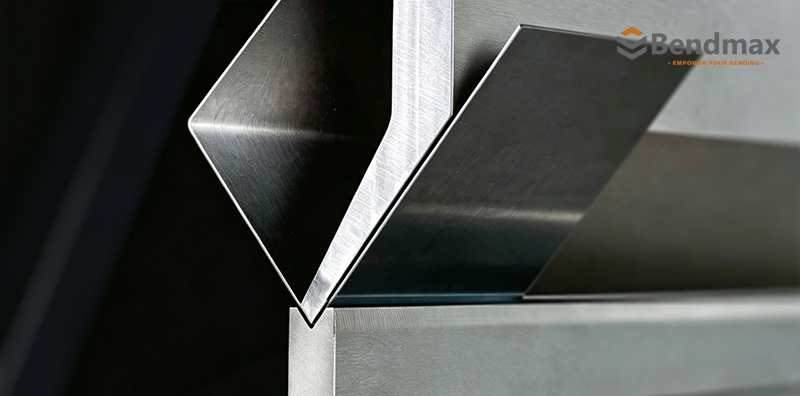
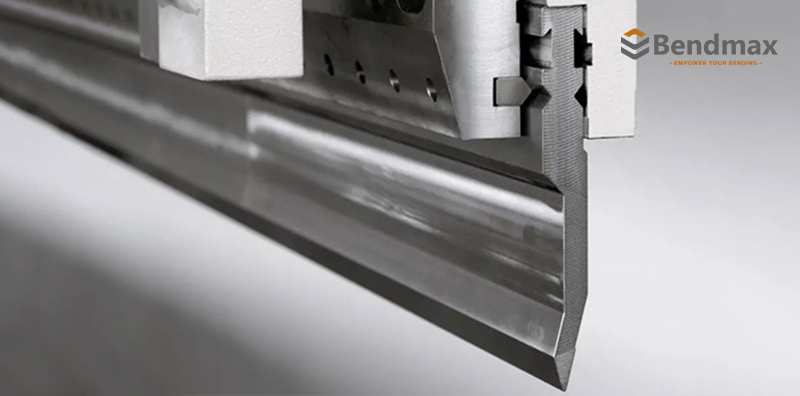
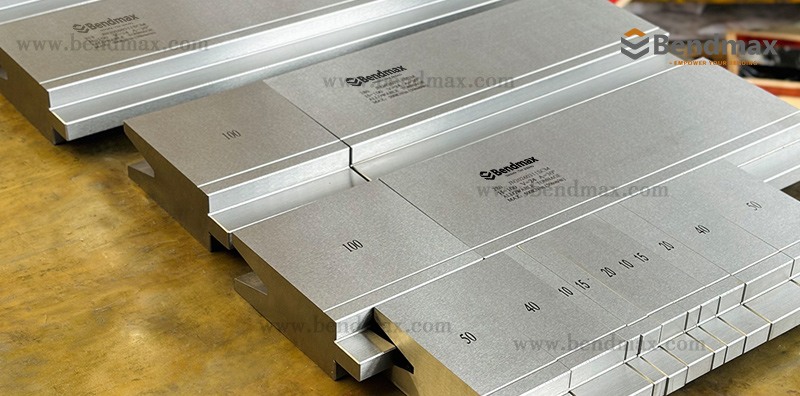
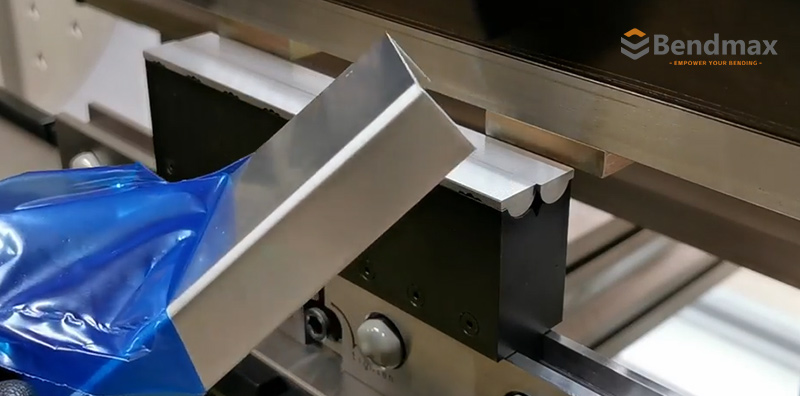
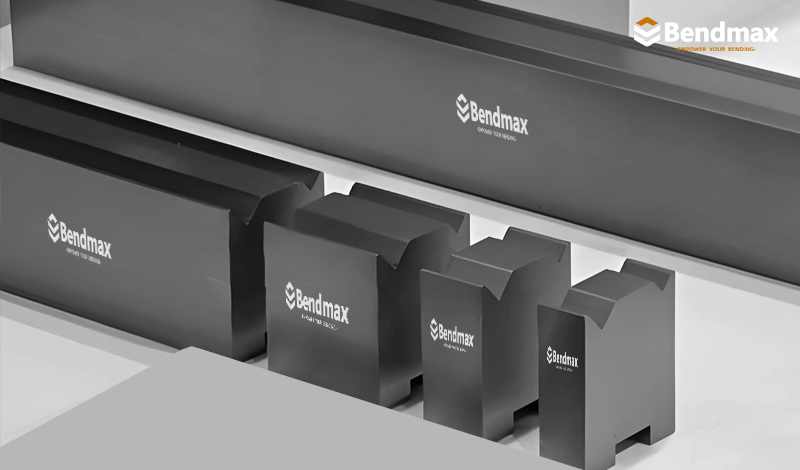
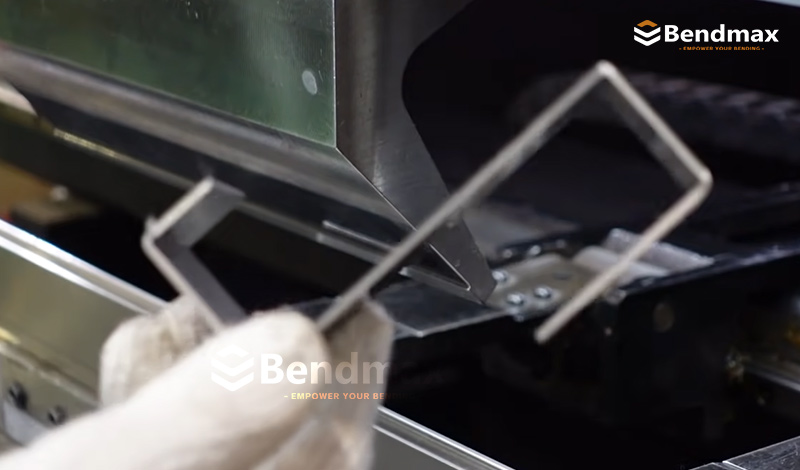
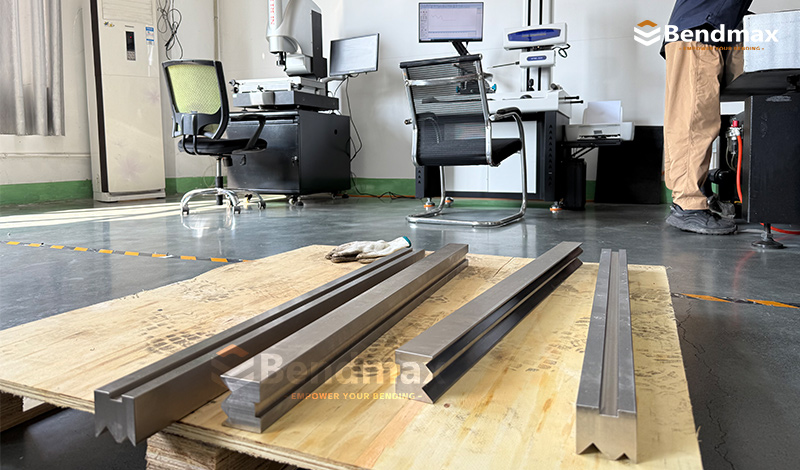
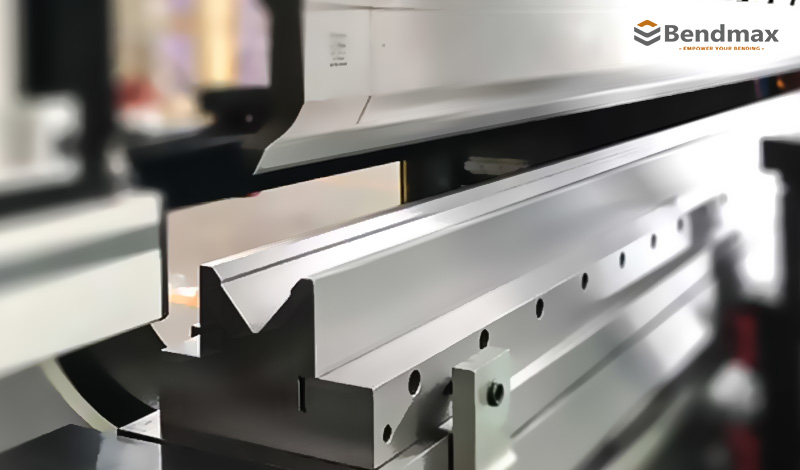
      Perforatrice per infissi: una perforatrice standard stretta per aree di curvatura ristrette. Quando lo spazio per piegare si riduce, le perforatrici per telai trovano la soluzioneCome la geometria del foro per l'anta migliora l'accesso intorno ad angoli, telai di porte e profili di finestre Nei precedenti articoli della serie sugli utensili comuni per presse piegatrici Bendmax, abbiamo presentato il punzone standard per le piegature di tutti i giorni e il punzone a collo d'oca per le applicazioni che richiedono maggiore spazio libero.Questa volta esaminiamo un altro tipo pratico di punzone standard per pressa piegatrice: il Punzonatura a fascia.Un perforatore per fasce ha un corpo stretto e punta angolata e rivolta verso l'internoQuesta geometria compatta consente al punzone di raggiungere le zone di curvatura dove un punzone convenzionale più largo potrebbe interferire con il pezzo in lavorazione. Che cos'è un perforatore per fasce? Un perforatore per fasce è un tipo di punzone stretto per pressa piegatrice Utilizzato per piegare lamiere in spazi ristretti o limitati.Il suo corpo stretto e la punta angolata lo rendono adatto ad applicazioni quali:• Stipiti e telai delle porte• Telai e profili delle finestre• Profili di lamiera stretti• Piegatura degli angoli• Flange di ritorno di piccole dimensioni• Lavorazioni metalliche architettoniche• Piegarsi attorno a profili ristrettiSebbene abbia una forma particolare, un punzone per serrature non è necessariamente uno strumento di formatura speciale. È generalmente considerato un versione specializzata di un punzone standardprogettato principalmente per migliorare l'accesso in aree con curve strette.    Come funziona una perforatrice per finestre? Durante la piegatura, il corpo stretto del punzone riduce l'interferenza tra l'utensile e il pezzo in lavorazione. La sua punta angolata aiuta il punzone a raggiungere la linea di piegatura desiderata e a lavorare attorno ad angoli o flange adiacenti.Il processo di base è il seguente:La lamiera viene posizionata sullo stampo inferiore.La punta angolata del punzone entra in contatto con il materiale.Il foglio si forma attorno al punzone e alla matrice.Il profilo stretto del foro garantisce un accesso migliore in aree ristrette.La piegatura richiesta viene completata con un minore interferenza degli utensili.Il risultato finale della piegatura dipende comunque dall'angolo del punzone, dal raggio della punta, dall'apertura della matrice, dallo spessore del materiale e dalla profondità di piegatura. Pugnale per fascia contro pugno standard  CaratteristicaPugno standardPunzonatura a fasciaScopo principalepiegatura per uso generalePiegarsi in spazi ristretti o limitatiDesign della carrozzeriaCorpo più ampio convenzionaleCorpo stretto con punta angolataVantaggio principaleVersatilità e forzaMigliore accesso in curvaApplicazioni tipicheComponenti generici in lamieraTelai di porte, telai di finestre e profili strettiSelezione degli strumentiAdatto per le curve più comuniAdatto quando l'accesso tramite perforazione è limitato Per le operazioni di piegatura generiche, la punzonatrice standard è la scelta più comune. La punzonatrice per serramenti diventa invece utile quando la geometria del pezzo richiede un profilo dell'utensile più stretto. Pugno a fascia contro pugno a collo d'oca Le punzonatrici per infissi e le punzonatrici a collo d'oca risolvono problemi diversi.• Perforazione standard: Utilizzato per piegature generiche.• Perforatore per fascette: Garantisce un migliore accesso in spazi ristretti e intorno agli angoli.• Pugno a collo d'oca: Fornisce ulteriore spazio per scatole di derivazione profonde, profili a U e flange di ritorno.In parole semplici:Una perforatrice per serramenti è progettata per spazi ristretti, mentre una perforatrice a collo d'oca è progettata per spazi più ampi.La scelta corretta dipende dalla forma e dalla posizione del pezzo in lavorazione, piuttosto che dal solo nome del punzone. Principali vantaggi di un perforatore per vetri Un perforatore per serrature adatto può fornire:Migliore accesso alle zone di curvatura stretteRiduzione delle interferenze in curvaMaggiore flessibilità nella produzione di telai per porte e finestre.Piegatura più agevole di profili strettiRisultati costanti nella produzione ripetutaCompatibilità con diversi tipi di materiali, tra cui acciaio al carbonio, acciaio inossidabile e alluminio.Tuttavia, le prestazioni effettive dipendono dal materiale degli utensili, dal trattamento termico, dalle dimensioni, dalla capacità della macchina e dai requisiti dell'applicazione.Come scegliere il perforatore per finestre giusto Prima di selezionare un perforatore per serrature, verificare le seguenti informazioni:Disegno o campione del pezzo in lavorazioneTipo di materiale e spessoreAngolo di piegatura richiestoRaggio di curvatura internoLarghezza della flangia e profondità del profiloSpazio disponibile in curvaMatrice inferiore corrispondenteSistema di utensili per pressa piegatriceTonnellaggio della macchina e lunghezza di piegaturaIl punzone più stretto non è sempre la scelta migliore. L'utensile deve comunque garantire resistenza e stabilità sufficienti per il carico di flessione richiesto.Perforatori per vetri di Bendmax Bendmax produce punzoni e matrici per presse piegatrici, destinati ad applicazioni di piegatura standard e specializzate.Le nostre soluzioni di punzonatura per telai di porte e finestre sono progettate per la piegatura di profili stretti, l'accesso agli angoli e applicazioni come la produzione di telai per porte e finestre. A seconda della macchina e delle esigenze del pezzo, gli utensili possono essere forniti in diverse dimensioni, materiali e con sistemi di pressa piegatrice compatibili.Per ricevere un consiglio adeguato, i clienti possono fornire:Disegni di partiMateriale e spessoreAngolo di flessioneRaggio interno richiestoModello della macchinaSistema di utensiliLunghezza del punzone richiestaBendmax può quindi valutare il profilo di lavoro e consigliare gli utensili più adatti all'applicazione. La punzonatrice per telai è un tipo pratico di punzone standard stretto. Il suo corpo stretto e la punta angolata consentono un migliore accesso in aree con spazio di curvatura limitato, soprattutto intorno ad angoli, telai di porte e finestre e profili di lamiera stretti.Non è progettato principalmente per lo spazio di lavoro profondo come un punzone a collo d'oca. Il suo scopo principale è raggiungere aree di curvatura strette dove un punzone standard convenzionale potrebbe interferire.Le punzonatrici standard offrono una versatilità generale. Le punzonatrici a collo d'oca creano uno spazio maggiore. Le punzonatrici per serramenti migliorano l'accesso in aree di curvatura ristrette.   Le FAQ1. Quali materiali si possono piegare con una punzonatrice per infissi?Le punzonatrici per telai possono essere utilizzate per lamiere comuni come acciaio al carbonio, acciaio inossidabile e alluminio. Lo spessore del materiale e il carico di piegatura adatti dipendono dalla punzonatrice, dall'apertura della matrice e dalla capacità della macchina. 2. Quali sistemi di utensili per presse piegatrici sono compatibili con le punzonatrici per serramenti?I punzoni per serrature possono essere realizzati per diversi sistemi di utensili per presse piegatrici, inclusi i sistemi Amada, WILA, Trumpf, LVD e Bystronic, a seconda dell'interfaccia richiesta e della configurazione della macchina. 3. È possibile utilizzare una punzonatrice per serramenti per flange corte e profili stretti? Sì. Il suo corpo sottile e il profilo di lavoro angolato consentono un migliore accesso durante la piegatura di flange corte, sezioni strette e profili in prossimità degli angoli, dove un punzone convenzionale potrebbe avere un accesso limitato. 4. Quali specifiche del perforatore per serrature devo verificare prima di ordinare? Tra le specifiche importanti figurano l'angolo di punzonatura, il raggio della punta, l'altezza dell'utensile, la lunghezza, il sistema di utensili, il materiale, il gioco richiesto e il carico massimo. Occorre inoltre considerare le dimensioni del pezzo e la sequenza di piegatura. 5. Bendmax è in grado di produrre punzoni per infissi di dimensioni personalizzate? Sì. Bendmax è in grado di produrre punzoni per serramenti in base a disegni, campioni o dimensioni specificate. Angoli, altezze, raggi, lunghezze e interfacce di lavorazione personalizzati possono essere valutati in base all'applicazione. 6. Come posso selezionare il perforatore per serrature corretto per la mia applicazione? Fornire il materiale, lo spessore, l'angolo di piega, il raggio interno, le dimensioni della flangia, il modello della macchina e il sistema di utensili. Un disegno o una foto del pezzo sono particolarmente utili per verificare il gioco e selezionare la combinazione di punzone e matrice appropriata. 7. È possibile utilizzare una punzonatrice per serrature con la mia attuale matrice per pressa piegatrice? In molti casi, sì, a condizione che il punzone e la matrice siano compatibili in termini di sistema di utensili, angolo di lavoro, raggio e requisiti di formatura. È inoltre necessario verificare l'apertura della matrice esistente rispetto allo spessore del materiale e al raggio di curvatura richiesto. Bendmax può aiutarvi a verificare la combinazione di utensili prima di effettuare l'ordine.Continua il tuo viaggio nella piegaturaDettagli del prodottoScopri di più su questi strumenti, le specifiche e la compatibilità.      → Scopri il prodotto: Perforatore per vetri          Tecnologie correlateConsulta le discussioni relative ad applicazioni, metodi di piegatura e utensili.  → Esplora soluzioni e discussioni Hai bisogno di un preventivo?Descrivici le tue esigenze e riceverai un consiglio sugli strumenti più adatti e un preventivo.  → Richiedi un preventivo: parla con i nostri ingegneri specializzati in attrezzature   Continua la serie sugli utensili BendmaxProssimo:Quando l'accesso ristretto non è un problema, i colpi acuti portano l'angolo oltreCome la geometria del punzone ad angolo acuto crea pieghe nette, supporta la sovrapiegatura e prepara i pezzi per l'orlatura Nel prossimo articolo, passeremo da accesso all'utensile per l'angolo di piegatura.Un punzone per serramenti aiuta l'utensile a raggiungere aree ristrette attorno ad angoli, telai e profili stretti. Ma a volte la sfida non è se il punzone può raggiungere la posizione di piegatura, bensì quanto deve essere formato il foglio.Quando l'angolo incluso richiesto diventa significativamente più piccolo di quanto una configurazione di piegatura convenzionale di 85° o 90° possa produrre in modo efficiente, Pugno ad angolo acuto offre una soluzione diversa.Esploreremo perché i punzoni acuti sono comunemente progettati con angoli come 30°, 45° e 60°, come l'angolo di punzonatura e la penetrazione influenzano la curvatura finale e perché gli utensili acuti sono ampiamente utilizzati anche per pre-piegatura prima dell'orlatura.  Quando il problema è lo spazio libero, modificare la geometria del punzone. Quando il problema è l'angolo di piegatura, modificare l'angolo di lavoro. 
  • Quando le perforatrici standard non hanno più spazio, le perforatrici a collo d'oca trovano la soluzione
    Sep 12, 2026
    Quando le perforatrici standard esauriscono lo spazio,I punzoni a collo d'oca fanno spazioPunzonatrici a collo d'oca per presse piegatrici per scatole profonde, canali a U e flange di ritornoNel primo articolo della serie Bendmax Common Press Fold Tools, abbiamo introdotto il Punzone piegatore standard come base versatile per la flessione quotidiana.Un punzone standard è robusto, pratico e adatto a molte operazioni di piegatura convenzionali. Tuttavia, alcuni pezzi presentano una sfida diversa: Il problema non è la forza di flessione, ma lo spazio insufficiente..Scatole profonde, profilati a U, flange di ritorno e involucri con curve multiple possono interferire con una punzonatrice diritta convenzionale prima che il processo di formatura sia completato. In tal caso, aumentare il tonnellaggio della macchina non risolverà il problema.La soluzione spesso consiste in una diversa geometria dell'utensile.Quando le punzonatrici standard non hanno più spazio, le punzonatrici a collo d'oca trovano la soluzione.1. Cos'è una punzonatrice a collo d'oca?A Pugno a collo d'oca Si tratta di un utensile superiore specializzato per pressa piegatrice. Il suo profilo incassato, curvo o disassato crea ulteriore spazio libero dietro la punta del punzone.Quest'area aperta consente alle flange precedentemente formate e alle sezioni profonde del pezzo di muoversi attorno al corpo del punzone senza entrare in collisione con l'utensile.Rispetto a una perforatrice standard convenzionale, una perforatrice a collo d'oca è particolarmente utile per:Piegatura profonda della scatolaFormazione del canale a UPiegatura della flangia di ritornoProduzione di quadri elettriciFabbricazione di involucri e alloggiamentiCanali e vasche profondeOperazioni di piegatura a più fasiComponenti con spazio interno limitatoIl nome deriva dal caratteristico profilo a collo dell'utensile. La geometria è progettata per fornire spazio laddove un punzone dritto normalmente interferirebbe con il pezzo in lavorazione. Bednmax - Sistema Amada pressa piegatrice a collo d'oca/punzone a cigno Bednmax - Sistema Amada pressa piegatrice a collo d'oca/punzone a cigno Bednmax - Sistema WILA/Trumpf press bend a collo d'oca/punzone a cigno Bednmax - Sistema di pressa piegatrice Bystronic a collo d'oca/punzone di cigno2. Perché a volte i punzoni standard non hanno più spazio liberoUna punzonatrice standard ha un corpo relativamente solido e robusto. Questa struttura garantisce una buona resistenza e la rende adatta alla piegatura generica.Tuttavia, durante le piegature complesse, il pezzo in lavorazione non rimane piatto.Dopo la prima piegatura, la flangia si solleva. Dopo diverse piegature, il pezzo in lavorazione può iniziare ad avvolgere l'utensile superiore. Quando la flangia successiva si muove verso l'alto, può urtare contro il corpo pieno del punzone standard.I problemi di interferenza tipici includono:Una profonda parete laterale che colpisce il corpo del pugnoUna flangia di ritorno che entra in collisione con il punzoneUna flangia precedentemente piegata a contatto con il portautensiliUna scatola stretta che diventa troppo stretta per un pugno drittoUna piega finale diventa impossibile perché il pezzo circonda l'utensileQuesto è un problema di sgombero, non necessariamente un problema di forza.La resistenza risolve i problemi di carico. La geometria risolve i problemi di spazio libero.Un punzone standard più robusto può resistere a una maggiore forza di flessione, ma non può creare spazio aggiuntivo attorno a una flangia profonda o precedentemente formata.N. 11.660Bednmax - Sistema Amada pressa piegatrice a collo d'oca/punzone a cignoN. 19.226Bednmax - Sistema Wila pressa piegatrice a collo d'oca/punzone a cignoN. 15.380Bednmax - Sistema di pressa piegatrice Trumpf a collo d'oca/punzone del cignoN. 16. 500Bednmax - Sistema Amada pressa piegatrice a collo d'oca/punzone a cigno 3. Come la geometria a collo d'oca crea più spazioLa caratteristica principale di un punzone a collo d'oca è il suo collo o gola incassato.Anziché utilizzare un profilo solido dietro la punta del punzone, l'utensile rimuove materiale dall'area di interferenza. Questo crea una zona di spazio libero in cui la flangia del pezzo può passare durante la corsa di piegatura.Il principio di funzionamento è semplice:• La punta del punzone entra in contatto con la lamiera.• Il materiale inizia a formarsi attorno alla matrice a V.• Le flange precedentemente piegate si spostano verso l'alto.• Il profilo del punzone incassato fornisce lo spazio per tali flange.• La piegatura può essere completata senza che il pezzo in lavorazione urti il ​​corpo del punzone. Questa geometria è particolarmente utile nella formatura di scatole profonde o curve di ritorno, dove il pezzo in lavorazione si avvicina progressivamente all'utensile superiore durante le operazioni successive. 4. Applicazioni tipiche dei punzoni a collo d'ocaPiegatura profonda della scatolaLe scatole profonde sono una delle applicazioni più comuni per le punzonatrici a collo d'oca.Quando i primi lati di una scatola sono già stati piegati, le flange rimanenti possono sollevarsi accanto al punzone. Un punzone dritto può urtare contro queste pareti prima che la piegatura finale sia completata.Il profilo incassato di una punzonatrice a collo d'oca consente alle pareti della scatola esistente di spostarsi nello spazio libero.I prodotti tipici includono:• Quadri elettrici • Armadi di controllo • Alloggiamenti metallici • Coperture per macchine• Scatole in acciaio inox • Vaschette in lamiera • Telai per attrezzature industrialiFormatura di canali a UI profilati a U spesso richiedono flange laterali alte e spazi interni ristretti. Una punzonatrice standard potrebbe non fornire spazio sufficiente per l'innalzamento delle pareti laterali.Un punzone a collo d'oca offre maggiore spazio libero per la formazione di profili di canale profondi, riducendo al contempo il rischio di interferenze.Curvatura della flangia di ritornoLe flange di ritorno si ripiegano verso il corpo principale del pezzo. Ciò crea un'area di piegatura limitata, difficile da raggiungere con un punzone dritto.La gola incassata di un punzone a collo d'oca consente alla flangia di ritorno di passare dietro la punta di lavoro durante la formatura.Componenti multi-piegaAlcuni componenti richiedono diverse piegature in direzioni differenti. Man mano che il pezzo diventa più complesso, le flange formate in precedenza possono interferire con la successiva operazione di piegatura.Gli utensili a collo d'oca offrono maggiore libertà di movimento al pezzo in lavorazione e possono semplificare l'esecuzione di sequenze di piegatura complesse. 5. Pugno a collo d'oca contro pugno standard CaratteristicaPugno standardPugno a collo d'ocaScopo principalepiegatura per uso generaleSpazio libero per profili complessiDesign della carrozzeriaSolido e robustoIncassato o sfalsatopiegamento generaleEccellenteBenePiegatura profonda della scatolaLimite di disponibilitàAdattoFormazione del canale a UDipende dall'applicazioneAdattoFlange di ritornoLimitato in spazi ristrettiMigliore accessoResistenza strutturaleGeneralmente più altoDipende dalla profondità della gola e dal designIl vantaggio miglioreForza e versatilitàSpazio aggiuntivo per il pezzo in lavorazione I due strumenti non sono direttamente intercambiabili.Un punzone standard dovrebbe essere scelto in genere quando il pezzo ha una geometria convenzionale e uno spazio sufficiente. Un punzone a collo d'oca diventa utile quando il pezzo interferisce fisicamente con l'utensile standard.6. Il vantaggio principale: maggiore spazio libero Il vantaggio principale di una punzonatrice a collo d'oca non risiede nella maggiore capacità di carico o in un angolo di curvatura più acuto.Il suo vantaggio principale è ulteriore autorizzazione.Questo può essere d'aiuto ai produttori:Completare curve più profondeRidurre le interferenze tra punzone e pezzo in lavorazioneFormare più facilmente le flange di ritornoMigliorare l'accesso ai profili ristrettiRidurre la necessità di tagli di scarico speciali sul pezzoSemplificare sequenze di piegamento complesseMigliorare la flessibilità produttivaPer molte applicazioni che richiedono una lavorazione profonda, la corretta geometria del punzone può essere più importante della semplice scelta di un utensile più robusto. Pressa piegatrice a collo d'oca / Pugno di cigno7. Il compromesso strutturale Lo spazio libero creato da un punzone a collo d'oca deriva dalla rimozione di materiale dal corpo del punzone. Ciò significa che una gola più profonda può ridurre l'area della sezione trasversale che supporta la punta di lavoro. Man mano che la gola diventa più profonda, il punzone può diventarepiù sensibile a:• Carico di flessione• Deformazione dell'utensile• Carico non uniforme• Pressione concentrata• Lunghezza del punzone errata• Forza di formatura eccessiva• Selezione errata dello stampo      Per questo motivo, un punzone a collo d'oca non dovrebbe essere scelto solo in base al suo aspetto o alla profondità della gola.Lo spazio libero richiesto deve essere bilanciato con:• Spessore del materiale• Tipo di materiale• Raggio interno richiesto• Profondità della scatola o della flangia• Lunghezza di curvatura• Angolo di punzonatura• Apertura a V• Tonnellaggio della macchina• Capacità di carico degli utensili• Metodo di piegatura effettivo Una punzonatrice a collo d'oca è progettata per creare spazio, ma necessita comunque di una resistenza strutturale sufficiente per l'applicazione. 8. Perché la profondità della gola è importante La profondità della gola determina quanto spazio è disponibile dietro la punta del punzone.Una gola poco profonda può essere adatta per:• Flange di ritorno corte•Profondità delle scatole moderate•Piccoli canali•Miglioramento generale della distanza di sicurezza Potrebbe essere necessaria una gola più profonda per:•Pareti alte a forma di scatola•Profili a U profondi•Flange di ritorno lunghe•Contenitori con dimensioni interne limitate•Componenti complessi con piegature multiple Tuttavia, una maggiore profondità della gola non è sempre sinonimo di migliore. Un incavo molto profondo può ridurre la rigidità dell'utensile e limitare il carico di flessione ammissibile.L'approccio corretto è quello di selezionare il profondità minima della gola che fornisce lo spazio necessario, pur mantenendo sufficiente forza e stabilità.    9. Sequenza di pugni a collo d'oca e piegatura della scatola La scelta dell'utensile è solo una parte di una piegatura a scatola eseguita a regola d'arte. Anche la sequenza di piegatura influisce sullo spazio libero.Per molti componenti a forma di scatola, gli operatori dovrebbero valutare la possibilità di piegare prima le flange più corte. Questo può contribuire a preservare l'accesso per le piegature successive e a ridurre il rischio di circondare il punzone con le pareti precedentemente formate.Prima della produzione, verificare:L'altezza di ciascuna flangiaLa distanza tra le pareti opposteLa profondità della gola del pugnoLa lunghezza del segmento del punzoneLe dimensioni del portautensiliLa luce del giorno della macchinaLa posizione della curva finaleLa possibilità di interferenza d'angoloPer scatole strette o completamente chiuse, potrebbero essere necessari utensili segmentati o sezioni a corno speciali. Un singolo punzone a collo d'oca non può risolvere tutti i problemi di spazio orizzontale o angolare.  10. I punzoni a collo d'oca non sono una soluzione universale Sebbene i punzoni a collo d'oca offrano maggiore spazio libero, non eliminano ogni limitazione di flessione.Un punzone a collo d'oca potrebbe non essere adatto quando:Il carico di flessione richiesto è troppo elevatoLa profondità della gola è insufficienteLa scatola è più profonda dello spazio disponibile per la macchinaL'utensile è troppo lungo per il carico richiestoIl pezzo in lavorazione richiede spazio libero su entrambe le estremità del punzoneIl componente necessita di uno speciale offset o profilo a cornoIl V-die selezionato non è compatibile con l'applicazioneIn queste situazioni, la soluzione può prevedere:Punzoni a collo d'oca segmentatiOffrire maggiore flessibilità per componenti complessi e requisiti di spazio localizzati.Pugni di cornoUtile per raggiungere aree strette o confinate che richiedono un accesso aggiuntivo intorno al punzone.Perforatori per finestreUn punzone stretto con punta angolata, adatto per aree di curvatura ristrette e profili limitati.Perforatori per finestreProgettato per soddisfare specifici requisiti di spazio libero attorno a sezioni preesistenti o profili chiusi.utensili di formatura personalizzatiProgettato specificamente quando le geometrie standard dei punzoni non sono in grado di soddisfare i requisiti del pezzo.Una sequenza di piegatura diversaQualunque cosa ti serva, CARESTONE è al tuo fianco.Una pressa piegatrice con maggiore luce diurnaPer pezzi molto profondi o complessi potrebbe essere necessario uno spazio di apertura maggiore nella macchina.Una forza di formatura inferiore o un metodo di piegatura alternativoModificare il metodo di piegatura può essere utile quando lo spazio libero dell'utensile o il carico diventano un fattore limitante. La scelta dell'utensile migliore dipende dalla geometria complessiva del pezzo, piuttosto che da una singola dimensione.11. Come scegliere il punzone a collo d'oca giusto Prima di selezionare una punzonatrice a collo d'oca, si prega di leggere le seguenti informazioni.Geometria del pezzoFornire il disegno del pezzo finito, in particolare l'altezza e la posizione delle flange precedentemente formate.Materiale e spessoreIl tipo e lo spessore del materiale influenzano la forza di piegatura richiesta, il raggio interno e il carico dell'utensile.Autorizzazione richiestaMisurare la distanza tra la linea di piegatura e la flangia o la parete che interferisce.Angolo di punzonatura e raggio della puntaL'angolo del punzone e il raggio della punta devono corrispondere all'operazione di piegatura richiesta e alla matrice a V selezionata.Capacità della macchinaPrima di scegliere l'utensile, verificare il tonnellaggio della macchina, la lunghezza di piegatura, l'altezza utile e il sistema di bloccaggio. Valutazione del caricoIl carico ammissibile del punzone a collo d'oca deve essere adeguato all'applicazione specifica. Non si deve presumere che l'utensile possa utilizzare la piena capacità della pressa piegatrice. Sistema di utensiliConfermare l'interfaccia degli utensili della pressa piegatrice, ad esempio:Sistema AmadSistema TrumpfSistema WILASistema Bystronicsistema LVD  12. Pugnali a collo d'oca di Bendmax Bendmax produce punzoni e matrici per presse piegatrici, destinati ad applicazioni di piegatura standard e specializzate.Le nostre soluzioni Gooseneck Punch sono progettate per fornire:  Sgombero affidabileI profili incassati creano spazio aggiuntivo per scatole di derivazione profonde, canali a U e flange di ritorno. Geometria di precisioneUna lavorazione e una rettifica accurate contribuiscono a mantenere dimensioni dei punzoni e prestazioni di formatura costanti. Selezione del materiale adeguatoA seconda dell'applicazione, gli utensili Bendmax possono essere realizzati utilizzando materiali come C45 o 42CrMo. Personalizzazione basata sulle applicazioniA seconda del pezzo da lavorare e delle esigenze della macchina, è possibile considerare diverse profondità di gola, angoli di punzonatura, altezze e lunghezze di lavoro. Compatibilità del sistemaÈ possibile fornire utensili per i sistemi di presse piegatrici di uso comune, previa conferma dell'interfaccia e delle dimensioni richieste. Per le punzonatrici a collo d'oca personalizzate, i clienti possono fornire il disegno del pezzo, lo spessore del materiale, l'angolo di piegatura, l'altezza della flangia e le informazioni sulla macchina. Bendmax può quindi valutare il gioco necessario e consigliare un design dell'utensile adeguato.13. Quando è opportuno scegliere una punzonatrice a collo d'oca? Un punzone a collo d'oca è un'ottima opzione quando:Un punzone standard entra in collisione con il pezzo in lavorazioneLa parte ha pareti laterali profondeIl pezzo in lavorazione comprende lunghe flange di ritornoUn canale a U richiede uno spazio interno aggiuntivoLa sequenza di flessione crea interferenzaLa parte diventa difficile da ruotare o riposizionareUn punzone convenzionale non riesce a raggiungere la linea di piegatura richiesta La domanda chiave non è:"Ho bisogno di un pugno più forte?"È:"Il pezzo in lavorazione necessita di più spazio intorno al punzone?"Se la risposta è sì, un Gooseneck Punch potrebbe essere il passo successivo giusto.14. La lezione di ingegneriaLa punzonatrice standard per pressa piegatrice è la base versatile per le operazioni di piegatura quotidiane. Tuttavia, quando profili profondi, flange di ritorno o pareti precedentemente formate iniziano a interferire con l'utensile, è necessaria una geometria diversa.Una punzonatrice a collo d'oca per pressa piegatrice crea maggiore spazio libero dietro la punta di lavoro, aiutando i produttori a formare scatole profonde, canali a U e flange di ritorno in modo più efficiente.Il suo principale vantaggio è evidente:Una punzonatrice standard offre resistenza e versatilità. Una punzonatrice a collo d'oca offre lo spazio necessario per piegature complesse.La scelta corretta dovrebbe sempre bilanciare gioco, resistenza dell'utensile, capacità della macchina e geometria del pezzo.Nel prossimo articolo della serie sugli utensili comuni per presse piegatrici Bendmax, esamineremo un altro profilo di punzone specializzato e spiegheremo quando risulta più adatto rispetto a un punzone a collo d'oca convenzionale.15. Le FAQLa punzonatrice standard per pressa piegatrice è la base versatile per le operazioni di piegatura quotidiane. Tuttavia, quando profili profondi, flange di ritorno o pareti precedentemente formate iniziano a interferire con l'utensile, è necessaria una geometria diversa.Una punzonatrice a collo d'oca per pressa piegatrice crea maggiore spazio libero dietro la punta di lavoro, aiutando i produttori a formare scatole profonde, canali a U e flange di ritorno in modo più efficiente.Il suo principale vantaggio è evidente:1. Potete realizzare utensili personalizzati per la pressa piegatrice?Sì. Bendmax produce punzoni, matrici e utensili per presse piegatrici su misura, in base ai vostri disegni, dimensioni, materiale, spessore e requisiti di piegatura. 2. Di quali informazioni hai bisogno per un preventivo?Si prega di fornire il disegno dell'attrezzatura o il disegno del pezzo, il modello della pressa piegatrice, il sistema di attrezzaggio, il materiale, lo spessore, l'angolo di piegatura, il raggio interno e la lunghezza richiesta. Anche foto o campioni sono utili. 3. Quali materiali vengono utilizzati per gli utensili della vostra pressa piegatrice?Utilizziamo comunemente C45 e 42CrMo, selezionati in base alla progettazione degli stampi e ai requisiti applicativi. È possibile discutere anche di requisiti specifici relativi ai materiali. 4. Che grado di durezza raggiungono i vostri utensili?A seconda del design dell'utensile, il corpo viene in genere temprato a HRC 30–35, mentre la zona di lavoro può raggiungere circa HRC 54–60 per una maggiore resistenza all'usura e una maggiore durata. 5. Come garantite la precisione degli utensili?Utilizziamo macchinari CNC di precisione, attrezzature di rettifica e ispezione per controllare dimensioni, accuratezza del profilo, rettilineità e durezza, con una precisione tipica degli utensili fino a ±0,02 mm. 6. Quali sono i tempi di produzione?I tempi di consegna dipendono dal tipo di attrezzatura, dalla quantità e dalle esigenze di personalizzazione. Le attrezzature standard possono solitamente essere fornite più rapidamente, mentre le attrezzature personalizzate richiedono tempi di progettazione e produzione aggiuntivi. 7. Puoi produrreSì. Supportiamo ordini OEM e ordini all'ingrosso, compresa la produzione di attrezzature secondo i disegni, le specifiche e i sistemi di attrezzaggio richiesti dal cliente. 8. Spedite utensili per presse piegatrici in tutto il mondo?Sì. Bendmax fornisce attrezzature per presse piegatrici a clienti in tutto il mondo e può offrire supporto per l'imballaggio per l'esportazione, il coordinamento delle spedizioni e l'assistenza post-vendita. 9. Potete aiutarmi a scegliere gli utensili giusti per la pressa piegatrice?Sì. Inviaci il modello della tua macchina, gli utensili esistenti, il disegno del pezzo o i requisiti di piegatura. I nostri ingegneri potranno consigliarti una punzonatrice, una matrice o una soluzione di utensili personalizzati adatta alle tue esigenze.Continua il tuo viaggio nella piegaturaDettagli del prodottoScopri di più su questi strumenti, le specifiche e la compatibilità.→ Scopri il prodotto: Perforatrice standard Tecnologie correlateConsulta le discussioni relative ad applicazioni, metodi di piegatura e utensili.→ Esplora soluzioni e discussioni Desideri un preventivo?Descrivici le tue esigenze e riceverai un consiglio sugli strumenti più adatti e un preventivo.→ Richiedi un preventivo: parla con i nostri ingegneri specializzati in attrezzature   Continua la serie sugli utensili BendmaxProssimo:Quando lo spazio per piegare si riduce, le perforatrici per telai trovano la soluzione Nel prossimo articolo, passeremo dall'accesso con profilo profondo all'accesso con curvatura stretta e introdurremo il punzone per serramenti.Conosciuto anche come una variante stretta del punzone standard, il punzone per serramenti presenta un corpo sottile e una punta angolata e rivolta verso l'interno. Questa geometria consente all'utensile di raggiungere aree di curvatura ristrette dove un punzone convenzionale potrebbe interferire con il pezzo in lavorazione.Esploreremo la sua struttura, le applicazioni tipiche e le differenze rispetto ai punzoni standard e a collo d'oca, in particolare nei telai di porte, telai di finestre, profili per infissi e sezioni strette di lamiera.  
  • Punzone standard per pressa piegatrice: la base versatile per la piegatura quotidiana
    Sep 04, 2026
    Punzone standard per pressa piegatrice: la base versatile per la piegatura quotidianaProgettata per carichi di flessione elevati, produzione affidabile e formatura versatile della lamiera.Nei precedenti articoli del blog di Bendmax, abbiamo condiviso numerosi approfondimenti su soluzioni per presse piegatrici, applicazioni degli utensili e confronti tra prodotti. Questi articoli si concentrano su specifiche problematiche di piegatura e su soluzioni pratiche.Quando si studiano gli utensili per la piegatura con pressa piegatrice, è facile imbattersi in informazioni sparse: il profilo di un punzone in un punto, una guida alla selezione delle matrici in un altro e un esempio applicativo in un'altra pagina. Ciò che spesso manca è una comprensione chiara e sistematica degli utensili più comuni utilizzati nella piegatura con pressa piegatrice.Ecco perché stiamo presentando la nostra prossima serie di utensili comuni per presse piegatrici.In questa serie, presenteremo uno per uno i punzoni, le matrici e gli accessori più comuni per le presse piegatrici, aiutandovi a comprendere meglio il funzionamento di questi strumenti e le ragioni della loro esistenza.Dal punto di vista di un ingegnere tecnico, esploreremo i principi di progettazione, le funzioni, le caratteristiche operative e le applicazioni tipiche di ogni strumento. Ancora più importante, analizzeremo le questioni ingegneristiche che si celano dietro la progettazione degli strumenti:Perché alcuni punzoni sono dritti mentre altri hanno un design a collo d'oca? Perché sono disponibili matrici a V con diverse aperture a V? Quando è opportuno scegliere un punzone standard invece di un punzone a collo d'oca? E cosa fare quando gli utensili standard non sono in grado di formare il pezzo necessario?Anziché limitarci a elencare le specifiche del prodotto, ci proponiamo di spiegare perché uno strumento è progettato in un certo modo, quale problema è destinato a risolvere, come funziona durante il processo di piegatura e quando sceglierlo rappresenta la decisione giusta.Ci auguriamo che questa serie possa diventare un pratico punto di riferimento per chi si avvicina al mondo degli utensili per presse piegatrici, che siate operatori di macchine, acquirenti di utensili, ingegneri commerciali, progettisti, fabbricanti o semplicemente persone che stanno iniziando a capire come funzionano gli utensili per presse piegatrici.Ma questa serie non intende essere una guida tecnica unidirezionale.Crediamo che la vera conoscenza degli utensili derivi dalle domande, dalle applicazioni e dall'esperienza pratica di piegatura.Se avete domande su punzoni o matrici, non siete sicuri di quale sistema di utensili sia adatto alla vostra pressa piegatrice, oppure state cercando di piegare un particolare pezzo ma non sapete come formarlo, non esitate a contattarci.Potete fornirci il vostro disegno, le dimensioni, il materiale, lo spessore, l'angolo di piegatura e altre informazioni, oppure semplicemente descrivere il problema che state affrontando. Saremo lieti di discutere con voi le diverse opzioni di attrezzatura e di trovare una soluzione pratica.Perché la soluzione migliore in termini di attrezzature non sempre inizia con un codice prodotto. A volte, inizia con una domanda.Benvenuti quindi alla serie di utensili comuni per presse piegatrici Bendmax:Inizia con la forzaNella scelta di una punzonatrice per pressa piegatrice, molte operazioni di piegatura non richiedono un utensile complesso.Hanno bisogno di qualcosa di forte, stabile e affidabile.È qui che entra in gioco il punzone standard per impieghi gravosi.Essendo uno degli utensili superiori più utilizzati per la piegatura con pressa piegatrice, il punzone standard è progettato secondo un semplice principio ingegneristico: fornire una geometria di lavoro robusta in grado di gestire carichi di piegatura impegnativi, pur rimanendo sufficientemente versatile per la produzione quotidiana.Per la piegatura generale della lamiera, questa combinazione di resistenza, stabilità e flessibilità rende il punzone standard un elemento fondamentale di un moderno sistema di utensili per presse piegatrici.Ma la forza non è la soluzione a ogni problema di flessione.Man mano che i pezzi diventano più profondi, i profili più complessi e le flange di ritorno si estendono attorno al punzone, emerge un altro problema:Potrebbe semplicemente non esserci abbastanza spazio intorno al punzone.E questo ci porta alla prossima domanda della nostra serie sugli utensili:Cosa succede quando la perforatrice Standard Punch esaurisce lo spazio?La risposta non è sempre un pugno più forte.A volte, la risposta risiede in una geometria diversa.Quando le punzonatrici standard non hanno più spazio, le punzonatrici a collo d'oca trovano la soluzione.1. Cos'è una punzonatrice standard per pressa piegatrice?Il punzone standard è l'utensile superiore installato su una pressa piegatrice per formare la lamiera contro una matrice a V inferiore.Durante la piegatura, il punzone si muove verso il basso e spinge il pezzo in lavorazione nell'apertura della matrice. Nella piegatura ad aria, la lamiera è supportata dalle spalle della matrice a V mentre il punzone controlla la posizione di piegatura e la profondità di formatura.La punzonatrice standard è progettata per un'ampia gamma di operazioni di piegatura comuni, tra cui:Piegatura generale a 90°Lavorazione della lamieraPiegatura della piastraComponenti strutturaliArmadi e contenitoriTelai e staffeLavori di fabbricazione in generaleIl suo corpo relativamente robusto offre una buona resistenza ai carichi di flessione, mentre la punta di lavoro determina come la forza viene trasferita al materiale.In parole semplici:Il punzone standard è l'affidabile e versatile strumento del sistema di utensili per presse piegatrici.2. Perché un pugno standard ha bisogno di un corpo forte?La piegatura con pressa piegatrice genera forze di formatura considerevoli.Il punzone deve resistere a queste forze ripetutamente senza deformazioni eccessive, instabilità o usura prematura.Un corpo del punzone robusto contribuisce a fornire:Elevata stabilità strutturaleMigliore resistenza ai carichi di flessionePosizionamento coerente degli utensiliAffidabilità dimensionale a lungo termineMaggiore idoneità per produzioni impegnativePer specifiche configurazioni Bendmax per impieghi gravosi, gli utensili possono essere progettati per applicazioni ad alto carico, con alcuni modelli che raggiungono una capacità di carico massima fino a 1000 kN/m.Tuttavia, questo valore deve essere sempre considerato come una valutazione specifica del prodotto, non come una capacità universale per ogni punzone standard.Il carico ammissibile effettivo dipende da fattori quali:geometria del punzoneMaterialealtezza utensileSezione trasversaleRaggio di lavoroMetodo di piegaturacapacità della macchinaGeometria del piano di lavoroSi tratta di una distinzione importante nella scelta di utensili per lavori pesanti.Un pugno dall'aspetto più robusto non è automaticamente sinonimo di pugno più potente.La progettazione complessiva dell'utensile determina il suo carico di lavoro.3. La geometria alla base del gioco ridotto della flangiaUn punzone standard non è semplicemente un blocco dritto di acciaio temprato.Il suo profilo è progettato con cura in corrispondenza della zona di flessione.Molti modelli di punzoni standard presentano una leggera concavità sul lato interno, pur mantenendo i lati esterni relativamente piatti.Questa geometria crea uno spazio libero utile attorno al pezzo in lavorazione.Per alcune applicazioni con flangia corta, ciò significa che la flangia può avvicinarsi al corpo del punzone senza interferenze immediate.Di conseguenza, alcune applicazioni che apparentemente richiedono una punzonatrice a collo d'oca speciale possono comunque essere completate con una punzonatrice standard di progettazione adeguata.Ma c'è un limite.La punzonatrice standard rimane fondamentalmente uno strumento relativamente solido e robusto.Quando il pezzo in lavorazione diventa più profondo o la flangia di ritorno si estende maggiormente attorno al punzone, lo spazio disponibile può diventare insufficiente.È in questo contesto che la geometria dell'utensile diventa più importante del semplice aumento della sua resistenza.4. Resistenza alla punzonatura rispetto al gioco del pezzoQuesto è uno dei concetti più importanti nella scelta degli utensili per la pressa piegatrice.Immagina due problemi diversi.Problema A: Il carico di flessione è troppo elevatoLa soluzione potrebbe prevedere:Un pugno più forteUn dado più resistenteUn materiale adattoUtensili più grandiUna macchina di maggiore capacitàProblema B: Il pezzo in lavorazione interferisce fisicamente con il punzoneLa soluzione è diversa.Aumentare la forza del punzone non crea ulteriore spazio libero.Se il pezzo in lavorazione colpisce il corpo del punzone prima che la piegatura sia completata, il problema è di natura geometrica.Hai bisogno di uno strumento che offra più spazio.Questa distinzione può essere riassunta in modo semplice:La resistenza risolve i problemi di carico. La geometria risolve i problemi di spazio libero.Ecco perché esistono diversi profili di punzonatura.5. Perché si usano comunemente i punzoni standard a 85°?Gli utensili per presse piegatrici sono disponibili con diverse angolazioni di punzonatura, incluse configurazioni intorno a 85°, 86° e 88°.Un punzone a 85° non significa che il pezzo finito avrà automaticamente una piega a 85°.In molte applicazioni di piegatura ad aria, la geometria del punzone e della matrice viene selezionata per fornire il gioco di formatura e la capacità di sovrapiegatura necessari per produrre angoli intorno ai 90°.L'angolo di curvatura finale dipende da diverse variabili, tra cui:angolo di punzonaturaangolo della matriceApertura della matrice a Vraggio del naso a punzoneTipo di materialeSpessore del materialeprofondità di curvaturamolla del materialeControllo e ripetibilità della macchinaPertanto, l'angolo di punzonatura dovrebbe essere considerato come parte integrante del sistema di piegatura completo, piuttosto che come soluzione singola per il ritorno elastico. Sistema AMADA, punzone per pressa piegatrice standard n. 11.201 Sistema AMADA, punzone per pressa piegatrice standard n. 11.230 Sistema AMADA, punzone piegatore standard n. 10.142 Punzone standard Wila System Tipo II n. 14.0206. Il raggio del naso del punzone è importanteIl raggio della punta del punzone influenza direttamente il contatto tra il punzone e la lamiera.Un raggio più piccolo può essere adatto per applicazioni che richiedono una curvatura interna più stretta, mentre un raggio più grande può essere necessario per materiali più spessi o applicazioni in cui è necessario evitare sollecitazioni superficiali eccessive.Il raggio corretto dipende da:Materiale + Spessore + Apertura a V + Raggio interno richiesto + Metodo di piegaturaPer questo motivo, Bendmax sconsiglia di scegliere un punzone basandosi esclusivamente sul suo angolo nominale.La geometria completa del punzone deve essere compatibile con la matrice inferiore e con l'applicazione specifica.7. Materiale standard per punzonatura: perché Bendmax utilizza l'acciaio 42CrMoPer gli utensili delle presse piegatrici Bendmax, l'acciaio 42CrMo è stato scelto per le applicazioni che richiedono una combinazione di resistenza, tenacità e resistenza all'usura.Il materiale è particolarmente adatto per utensili di pressa piegatrice ad alte prestazioni, poiché l'utensile deve resistere ripetutamente a carichi di formatura concentrati.Bendmax si concentra anche sull'indurimento delle aree soggette a contatto diretto e usura.Materiale per utensili BendmaxMateriale: 42CrMoDurezza del raggio di lavoro/raggio di ingresso: 54–60 HRCL'indurimento del raggio di lavoro e del raggio di ingresso contribuisce a migliorare la resistenza a:IndossareDeformazione della superficieCarico di contatto ripetutoDanni al bordo di lavoroL'obiettivo non è semplicemente quello di rendere l'intero strumento estremamente difficile.Un utensile per pressa piegatrice necessita del giusto equilibrio tra resistenza, tenacità, durezza e stabilità dimensionale.8. Rettifica di precisione: più di una semplice superficie lisciaLa rettifica di precisione è una parte importante della produzione di utensili per presse piegatrici.Le superfici di lavoro devono mantenere una geometria precisa affinché i diversi segmenti dell'utensile possano lavorare insieme in modo coerente.La lavorazione e la rettifica di precisione contribuiscono al controllo:Dimensioni dell'utensileRaggio di lavororettilineità dell'utensileParallelismocoerenza del segmentoQualità della superficieMola di formaturaNel caso di utensili segmentati, la coerenza dimensionale diventa particolarmente importante.Una piccola differenza tra segmenti adiacenti può influenzare le condizioni di contatto e, in ultima analisi, la consistenza della flessione.Ecco perché la produzione di utensili di precisione non si limita alla semplice realizzazione di un utensile che "sembra preciso".La geometria deve rimanere precisa nei punti cruciali durante la piegatura vera e propria.Esposizione degli utensili standard per presse piegatrici Bendmax9. Una punzonatrice standard è in grado di gestire materiali spessi?Sì, a condizione che il punzone sia progettato correttamente e abbinato all'applicazione specifica.Le punzonatrici standard per impieghi gravosi vengono generalmente scelte quando l'applicazione richiede carichi di flessione più elevati e una struttura dell'utensile robusta.Tuttavia, la scelta dell'utensile non dovrebbe mai basarsi esclusivamente sullo spessore del materiale.L'ingegnere dovrebbe inoltre considerare:Resistenza del materialeSpessore del materialeLunghezza della curvaRaggio di curvatura internoApertura della matrice a VForza di flessione richiestaTonnellaggio della macchinacapacità di carico degli utensiliGeometria del piano di lavoroPer le applicazioni più impegnative, il sistema di utensili deve essere sempre verificato nella sua interezza.10. Pugno standard contro pugno a collo d'ocaÈ qui che la differenza tra i due strumenti diventa evidente.CaratteristicaPerforatore standard per impieghi gravosiPugno a collo d'ocaVantaggio principaleForza e versatilitàAutorizzazioneDesign della carrozzeriaRobusto/solidoGeometria incassata/a collo apertopiegamento generaleEccellenteBeneApplicazioni gravoseOttima opzioneDipende dall'applicazioneSpazio libero della flangia ridottaBuono nei modelli adattiEccellenteScatole profondeLimitato dalla geometriaEccellenteProfili ULimitato dalla geometriaEccellenteFlange di ritornoDipende dall'applicazioneMigliore accessoProfili complessiLimitatoPiù adattoScopo ingegneristico principaleGestire i carichi di flessionePrevenire le interferenze tra utensili e pezzi in lavorazioneIl punto chiave è:I punzoni a collo d'oca non sono semplicemente "punzoni standard più robusti".Risolvono un diverso problema ingegneristico.Una punzonatrice standard si concentra principalmente sulla resistenza strutturale e sulle prestazioni per uso generale.Un punzone a collo d'oca modifica la geometria dell'utensile superiore per creare maggiore spazio libero.11. Quando è consigliabile scegliere una perforatrice standard?Una perforatrice standard è solitamente un'ottima scelta quando:Il pezzo in lavorazione ha una geometria convenzionaleC'è spazio sufficiente intorno al punzoneSono previsti elevati carichi di flessioneÈ richiesta una produzione genericaÈ possibile formare flange corte senza interferenzeSi preferisce una soluzione di attrezzaggio robusta ed economicaPer molte officine di lavorazione dei metalli, questo rende la punzonatrice standard il primo strumento da prendere in considerazione.Non c'è motivo di utilizzare una punzonatrice specializzata quando una punzonatrice standard offre già le prestazioni richieste.12. Quando un punzone standard non è più lo strumento adatto?La situazione cambia quando il pezzo in lavorazione inizia a interferire con il punzone.I segnali di allarme tipici includono:sezioni di scatole profondeProfili a U strettiFlange di ritorno lunghecanali profondiSpazi interni ristrettiProfili complessi a più curveInterferenza tra punzone e pezzo in lavorazioneA questo punto, scegliere un Pugno Standard più potente non risolve necessariamente il problema.La domanda diventa:Come possiamo creare più spazio in curva?Questa domanda ci conduce direttamente al prossimo articolo della serie Bendmax.13. Perché scegliere le punzonatrici standard Bendmax?Bendmax progetta le punzonatrici standard tenendo conto di tre requisiti pratici:ForzaLa struttura in acciaio 42CrMo offre una solida base per applicazioni di flessione impegnative.PrecisioneLa lavorazione e la rettifica di precisione contribuiscono a mantenere una geometria dell'utensile e un'accuratezza dimensionale costanti.Efficienza produttivaI profili di punzonatura standard sono ampiamente utilizzati, consentendo a Bendmax di mantenere una produzione efficiente e di supportare ordini ripetuti, esigenze di grandi quantitativi e tempi di consegna ragionevoli.Per i clienti che acquistano utensili in grandi quantità, la produzione standardizzata contribuisce anche a migliorare la coerenza tra un ordine e l'altro.14. La lezione di ingegneriaIl punzone standard insegna un'importante lezione sugli utensili per presse piegatrici:Non cercare di risolvere ogni problema con la forza.Uno strumento robusto è prezioso quando la sfida consiste nel piegare il carico.Ma quando il pezzo in lavorazione non può muoversi fisicamente attorno all'utensile, la resistenza non è più il problema principale.L'utensile necessita di una geometria diversa.Ed è proprio da qui che inizia la nostra prossima soluzione di attrezzaggio.Continua il tuo viaggio nella piegaturaDettagli del prodottoScopri di più su questi strumenti, le specifiche e la compatibilità.→ Scopri il prodotto: Perforatrice standardTecnologie correlateConsulta le discussioni relative ad applicazioni, metodi di piegatura e utensili.→ Esplora soluzioni e discussioniDesideri un preventivo?Descrivici le tue esigenze e riceverai un consiglio sugli strumenti più adatti e un preventivo.→ Richiedi un preventivo: parla con i nostri ingegneri specializzati in attrezzatureContinua la serie sugli utensili BendmaxProssimo:Quando le perforatrici standard non hanno più spazio, le perforatrici a collo d'oca trovano la soluzioneCome la geometria a collo d'oca ad alta distanza da terra risolve i problemi di spazio che i punzoni standard non possono risolvereNel prossimo articolo, passeremo dalla resistenza allo spazio libero ed esamineremo come i punzoni a collo d'oca sono progettati per scatole profonde, profili a U, flange di ritorno e altre applicazioni in cui un punzone standard convenzionale potrebbe interferire fisicamente con il pezzo in lavorazione.
  • Attrezzature personalizzate per presse piegatrici: quando gli utensili standard non bastano
    Aug 15, 2026
      Attrezzature personalizzate per presse piegatrici: quando gli utensili standard non bastano Gli utensili standard per presse piegatrici sono in grado di gestire una gamma sorprendentemente ampia di lavori di piegatura. Punzonatrici standard, matrici a V, punzonatrici a collo d'oca, utensili per raggi e utensili per bordatura coprono la maggior parte delle applicazioni quotidiane.Ma prima o poi arriva una parte che sembra dire:"Bel tentativo. I vostri strumenti standard non funzioneranno qui."È in questi casi che solitamente entrano in gioco gli utensili personalizzati per la pressa piegatrice.La creazione di utensili personalizzati non significa realizzare qualcosa di insolito solo per il gusto di farlo. Significa progettare un utensile attorno a uno specifico geometria del pezzo, materiale, macchina, sequenza di piegatura e requisiti di produzione quando gli strumenti standard non sono più in grado di fornire il risultato richiesto.  1. Quando è effettivamente necessario disporre di utensili personalizzati? La prima domanda non è "Potresti realizzare uno strumento personalizzato?"La domanda migliore è:“Ne ho davvero bisogno?”Se un punzone e una matrice standard sono in grado di produrre la piegatura richiesta in modo sicuro e costante, di solito non c'è motivo di reinventare l'attrezzatura. La realizzazione di utensili personalizzati diventa vantaggiosa quando gli utensili standard creano problemi come: •Non è possibile ottenere la geometria di piegatura richiesta•La flangia è troppo corta o troppo profonda•Il pezzo in lavorazione interferisce con il punzone standard•È necessario realizzare diverse curve in un'unica configurazione•È richiesto un raggio o un angolo speciale•Il pezzo richiede un offset o una piegatura a Z•Gli utensili standard causano segni o deformazioni•Il processo produttivo richiede un'operazione di formatura dedicata•È necessario ridurre i tempi di configurazione.•Lo stesso pezzo speciale viene prodotto ripetutamente•Il pezzo in lavorazione deve essere completamente privo di segni di utensili. In altre parole:Se il componente è insolito, anche gli utensili di produzione potrebbero dover essere insoliti.   2. La progettazione di utensili personalizzati inizia dal pezzo, non dall'utensile. Un errore comune è quello di iniziare la discussione con:"Ci serve un colpo speciale."È ancora un po' troppo presto.Una corretta progettazione di utensili personalizzati inizia con pezzo in lavorazione.Il progettista degli utensili deve comprendere:MaterialeLe informazioni tipiche includono:Grado del materialeSpessoreResistenza alla trazioneResistenza allo snervamentoCondizioni superficialiAd esempio, piegarsi alluminio da 1,5 mm E acciaio ad alta resistenza da 10 mm Ovviamente non si tratta dello stesso lavoro. La geometria dell'utensile, l'apertura dello stampo, il raggio del punzone e la forza di piegatura richiesta possono essere completamente diversi.Geometria della parteLe dimensioni importanti includono:Dimensioni complessive del componenteLunghezze delle flangeAngoli di piegaturaraggi di curvatura interniDimensioni di offsetFori e ritagliaree in rilievo o sagomateRequisiti di autorizzazioneAnche un piccolo dettaglio può determinare se uno strumento standard funzionerà.Informazioni sulla macchinaGli utensili devono inoltre essere compatibili con la pressa piegatrice.Tra i parametri importanti della macchina si annoverano:Produttore e modello della pressa piegatriceTonnellaggio massimolunghezza di piegamentoSistema di utensiliTipo di porta-punzoneTipo di portamatriceAltezza massima dell'utensileMetodo di serraggioLuce del giorno disponibileUn punzone personalizzato, per quanto ben progettato, non serve a molto se non è compatibile con la macchina.  "Per ulteriori informazioni, consulta i nostri articoli correlati.[Come calcolare il tonnellaggio di una pressa piegatrice per diversi utensili (Guida completa 2026)][Come scegliere l'utensile giusto per la pressa piegatrice in base alla forza di piegatura][Che cos'è l'attrezzatura per presse piegatrici? La guida definitiva per i produttori.]  3. Gli utensili più comuni per la pressa piegatrice personalizzata Utensili personalizzati possono assumere molte forme. Alcune sono completamente uniche, mentre altre sono essenzialmente versioni modificate di utensili standard.Ecco alcuni esempi comuni. Perforatori personalizzati Potrebbe essere necessario un punzone personalizzato quando un punzone standard interferisce con il pezzo in lavorazione. I modelli tipici includono:Pugni a collo d'oca extra profondiPugni strettiPugni estesiPunzoni ad angolazione specialePunzoni a raggioPugni sfalsatiPunzoni per formatura personalizzata punzoni di formatura a più fasi  Ad esempio, un pezzo in lavorazione profondo a forma di scatola potrebbe entrare in collisione con un punzone dritto standard. collo d'oca o punzone decentrato può fornire lo spazio aggiuntivo necessario per completare la curva. 4. Fustelle personalizzate Lo stesso principio si applica agli utensili inferiori.Una matrice a V standard funziona bene per la piegatura ad aria convenzionale, ma per applicazioni speciali potrebbero essere necessari: • Aperture a V personalizzate• Aperture a V multiple• Matrici a V asimmetriche• Matrici offset• Dischi Radius• Matrici a forma di U• Matrici a quattro vie• Matrici regolabili• Stampi di formatura L'apertura dello stampo è particolarmente importante perché influenza la relazione tra spessore del materiale, raggio interno, forza di flessione e lunghezza minima della flangia.Per la piegatura dell'aria convenzionale, un punto di partenza comunemente utilizzato è:V ≈ 6–8 × spessore del materialeMa questa non è una regola universale. La resistenza del materiale, il raggio desiderato, la geometria dell'utensile e la capacità della macchina sono tutti fattori importanti.Ecco perché gli utensili personalizzati dovrebbero essere progettati in base all'applicazione specifica, anziché limitarsi a copiare una dimensione da un catalogo.   5. Quando uno strumento può sostituirne diversi Ecco uno dei maggiori vantaggi degli utensili personalizzati:A volte è possibile trasformare diverse operazioni in una sola.Immagina una parte che normalmente richiede:piegatura standardCambio utensilepiegatura offsetCambio utensileFormatura finaleUno strumento di formatura appositamente progettato può combinare diverse di queste operazioni in un'unica configurazione.Ciò può ridurre:Tempo di cambio utensileTempo di configurazione della macchinaGestione dell'operatoreErrori di posizionamentoVariabilità della produzionePer la produzione ad alto volume, anche risparmiando 30 secondi per parte può diventare significativo.Ad esempio, con 500 pezzi al mese:0,5 min × 500 = 250 minutiÈ più di 4 ore di tempo di produzione risparmiato ogni mese.E questo grazie a un solo piccolo miglioramento.  6. Attrezzature personalizzate per piegatura senza segni La marcatura superficiale è un altro motivo comune per optare per una soluzione personalizzata.Le matrici V standard possono lasciare segni su:acciaio inossidabileAlluminioFoglio preverniciatoPannelli decorativiParti verniciate a polveresuperfici ad alta visibilitàSe la qualità estetica è importante, un personalizzato stampo senza marcatura o non marcante potrebbe essere una soluzione migliore.A seconda dell'applicazione, gli strumenti possono utilizzare:Inserti in poliuretanoRulli specialiInserti sostituibiliGeometria dello stampo modificataSuperfici di contatto a basso attritoL'obiettivo è semplice:Piega il foglio senza lasciare un segno a forma di attrezzo.Ciò può essere particolarmente utile quando il componente finito non può essere lucidato, riverniciato o altrimenti rilavorato dopo la piegatura.  Filiera a V regolabile e ruotabile Bendmax  Matrice per pressa piegatrice senza segni per barre tonde Bendmax  Attrezzatura Bendmax Wing Bending Plus  Portamatrici e inserti Bendmax PU senza segni  Pellicola protettiva Bendmax  Filiera a V girevole Bendmax    7. Attrezzature personalizzate per piegatura a Z e piegatura offset La piegatura offset è un'altra classica applicazione degli utensili personalizzati.Una curva a Z richiede in genere due curve parallele con un offset controllato tra di esse.È possibile eseguire l'operazione utilizzando diversi strumenti standard, ma uno dedicato Utensile per piegatura a Z A volte può rendere il processo più rapido e coerente.Le dimensioni chiave sono generalmente:Spessore del materialeAltezza di offsetAngolo di piegaturaLunghezza della flangiaRaggio internoAutorizzazione richiestaPer la produzione in serie, un utensile offset dedicato può essere molto più conveniente rispetto al dover impostare ripetutamente diversi punzoni e matrici standard.  8. Orlatura e appiattimento: un altro caso particolare Fare l'orlo sembra semplice.Non è sempre così.Un tipico processo di orlatura prevede prima di tutto di piegare il foglio e poi di appiattire il bordo piegato.A seconda del materiale e del design del componente, il processo può richiedere:Punzoni di orloPunzoni per appiattire Matrici di appiattimentoUtensili a mollaUtensili idraulici per spianareutensili di formatura personalizzatiL'attrezzatura deve garantire uno spazio sufficiente per la flangia pre-piegata, controllando al contempo la geometria finale appiattita.Per i componenti di produzione con requisiti di orlatura costanti, gli utensili personalizzati possono contribuire a ridurre la complessità dell'impostazione e a migliorare la ripetibilità.  9. I materiali contano più di quanto si possa pensare. Lo stesso design personalizzato per gli utensili non è necessariamente utilizzabile per ogni materiale.Consideriamo tre materiali comuni:MaterialeCaratteristiche tipicheConsiderazioni sugli utensiliacciaio dolceRelativamente facile da formareGli utensili multiuso spesso funzionanoacciaio inossidabileMaggiore resistenza e ritorno elasticoPotrebbero essere necessarie forze maggiori e raggi adeguatiAlluminioSuperficie morbida, densità inferioreLa protezione della superficie e i raggi adeguati sono importanti Gli acciai ad alta resistenza richiedono un'attenzione ancora maggiore.All'aumentare della resistenza alla trazione del materiale, generalmente aumenta anche la forza di flessione necessaria. Pertanto, è fondamentale verificare la compatibilità degli utensili con il tonnellaggio disponibile della macchina e con il carico ammissibile degli utensili stessi.Questo è uno dei motivi per cui rendere semplicemente uno strumento "più resistente" non è la soluzione completa.La geometria dell'utensile, il materiale, il trattamento termico e la capacità della macchina lavorano in sinergia.  10. Di che materiale sono fatti gli utensili personalizzati? Nella produzione di utensili per presse piegatrici industriali, la scelta del materiale è fondamentale.Un materiale comunemente utilizzato è Acciaio legato 42CrMo4 / 42CrMo, in particolare per utensili che richiedono una buona combinazione di resistenza, tenacità e resistenza all'usura.A seconda dell'applicazione, i produttori possono utilizzare anche materiali quali:C4542CrMo4H13SKD11Il trattamento termico è altrettanto importante.Uno strumento personalizzato può utilizzare:Attraverso l'indurimentoTempra a induzioneIndurimento laserIndurimento localizzatoTrattamenti superficialiAd esempio, un progetto di utensili può utilizzare un'area di lavoro indurita attorno HRC 54–60, a seconda del tipo di materiale, del processo di produzione e dei requisiti di applicazione.Il punto importante è che la durezza non deve essere considerata in modo indipendente.Un componente di un utensile estremamente duro ma troppo fragile non è necessariamente un utensile migliore.Resistenza + tenacità + resistenza all'usura = il vero obiettivo.  11. Personalizzato non significa "fatto da zero ogni volta" Vale la pena menzionarlo.Uno strumento personalizzato non significa necessariamente progettare ogni dimensione da zero.In molti casi, la soluzione migliore è una strumento standard modificato.Per esempio:Punzonatura standard + raggio del naso modificatoorFiliera V standard + inserto personalizzatoorPorta-standard + sezione di formatura personalizzataQuesto approccio può ridurre i tempi e i costi di produzione, risolvendo al contempo lo specifico problema di piegatura del cliente.Spesso si tratta di una soluzione più intelligente rispetto alla progettazione di un sistema di utensili completamente nuovo.   12. Come vengono progettati gli utensili personalizzati Un progetto professionale di realizzazione di attrezzature personalizzate segue in genere un processo simile a questo:Passaggio 1: Comprendere l'applicazionePartite dal disegno del pezzo, dal materiale, dallo spessore, dai requisiti di piegatura e dal volume di produzione.Passaggio 2 — Controllare la macchinaVerificare il modello della pressa piegatrice, il tonnellaggio, l'interfaccia degli utensili, il sistema di bloccaggio e l'altezza di lavoro disponibile.Fase 3 — Analizzare il processo di piegaturaDeterminare la sequenza di piegatura, l'apertura a V richiesta, la geometria del punzone, il raggio interno, il gioco e la forza di piegatura stimata.Fase 4 — Sviluppare il progetto dello strumentoLa modellazione CAD può essere utilizzata per verificare:spazio libero del pezzoInterferenza dello strumentoFormare la geometriaResistenza dell'utensileCompatibilità della macchinaPer applicazioni più complesse, Analisi agli elementi finiti (FEA) Può essere utilizzato anche per valutare la distribuzione delle sollecitazioni e la deformazione.Fase 5 — Produzione e trattamento termicoL'utensile viene lavorato meccanicamente, trattato termicamente, rettificato e rifinito secondo le tolleranze richieste.Passaggio 6: Testare lo strumentoIl passo finale non è semplicemente:"Sembra perfetto. Spediscilo."Gli utensili dovrebbero essere testati in relazione all'applicazione prevista, ove possibile.L'obiettivo finale è uno strumento che funzioni sulla macchina reale con il materiale reale e la geometria reale del pezzo.  Articoli correlati" [ Come scegliere l'utensile giusto per la pressa piegatrice in base alla forza di piegatura            [ Perché Bendmax si concentra su un rigoroso controllo di processo durante la produzione degli utensili per presse piegatrici? ]   13. Quanto costa la realizzazione di attrezzature personalizzate? Non esiste un prezzo universale.Un semplice punzone modificato potrebbe costare solo leggermente di più rispetto a un utensile standard.Uno stampo di grandi dimensioni e a più stadi può risultare notevolmente più costoso.Il costo dipende da fattori quali:Dimensioni dell'utensileMateriale per utensiliComplessità geometricaRequisiti di lavorazioneTrattamento termicoTolleranza di rettificaTrattamento superficialeQuantitàRequisiti di collaudoMa il prezzo di acquisto non dovrebbe essere l'unico dato da considerare.Pensa al costo totale di produzione.Se uno strumento personalizzato da 500 dollari elimina diverse operazioni di configurazione e fa risparmiare 10 minuti per lotto, il suo valore può essere molto superiore a quanto suggerisca il suo prezzo di acquisto.Ecco perché gli utensili personalizzati dovrebbero essere valutati in base a ROI, non solo prezzo unitario.   14. Quando la realizzazione di utensili personalizzati probabilmente non ne vale la pena La realizzazione di utensili personalizzati non è sempre la soluzione.Se devi produrre solo 10 pezzi una sola volta, investire una somma considerevole in uno stampo dedicato potrebbe non essere economicamente vantaggioso.Una fustella e una matrice standard potrebbero essere perfettamente adeguate.Gli utensili personalizzati diventano più interessanti quando:Il componente viene prodotto ripetutamenteIl tempo di configurazione è significativoGli strumenti standard non possono raggiungere la geometriaI requisiti di qualità sono elevatiI costi del lavoro sono significativiÈ possibile combinare più operazioniGli utensili devono rimanere coerenti tra le diverse fasi di produzione.Insomma:Se lo pieghi una volta, gli utensili standard potrebbero risultare più efficaci.Se lo pieghi 10.000 volte, il calcolo cambia.  15. Quali informazioni dovresti inviare al produttore degli utensili? Se desideri un preventivo per utensili personalizzati, non limitarti a inviare:"Ho bisogno di un pugno speciale."Ciò lascia ampio spazio alle congetture.Un pacchetto iniziale decisamente migliore include:1. Disegno del componentePreferibilmente un file PDF, DXF o CAD 3D.2. MaterialeAd esempio: S235, S355, acciaio inossidabile 304, alluminio 5052, ecc.3. Spessore del materialeAd esempio: 2,0 mm, 3,0 mm, 6,0 mm.4. Requisiti di piegaturaIncludere angolo, raggio, lunghezza della flangia, offset e altre dimensioni critiche.5. Informazioni sulla pressione del frenoProduttore della macchina, modello, tonnellaggio e lunghezza di piegatura.6. Sistema di utensiliInterfaccia europea/Promecam, americana, Trumpf, WILA, Amada o di altro tipo.7. Requisiti di produzioneComunica al produttore se hai bisogno di 5 pezzi, 500 pezzi o 50.000 pezzi.Quest'ultimo valore può influenzare significativamente la scelta della soluzione di attrezzaggio più adatta.  16. La progettazione di attrezzature personalizzate serve essenzialmente a risolvere un problema di produzione.  La migliore attrezzatura personalizzata non è necessariamente la più complessa.A volte si tratta di un sofisticato strumento di formatura a più stadi.A volte è semplicemente un pugno modificato con 5 mm di spazio libero in più.A volte un inserto personalizzato risolve il problema.E a volte, dopo aver esaminato la domanda, la risposta migliore è:“In realtà non hai bisogno di utensili personalizzati. Questo utensile standard è più che sufficiente.”È esattamente ciò che ci si aspetta da un produttore di utensili.L'obiettivo non è venderti lo strumento più complicato.L'obiettivo è trovare il La soluzione di attrezzaggio più semplice, sicura ed economica che consente di produrre il componente richiesto in modo costante.   Gli utensili standard per presse piegatrici rappresentano il punto di partenza per la maggior parte delle applicazioni di piegatura.Ma quando la geometria del tuo pezzo diventa complicata, i volumi di produzione aumentano, la qualità della superficie diventa critica o gli utensili standard semplicemente non possono fornire un gioco sufficiente, Gli utensili personalizzati per la pressa piegatrice possono trasformare un'operazione di piegatura frustrante in un processo molto più pulito.Presso Bendmax è possibile sviluppare utensili personalizzati per diversi Sistemi di utensili per presse piegatrici, interfacce macchina, materiali, geometrie di piegatura e requisiti di produzione.Che abbiate bisogno di un punzone modificato, di una matrice a V speciale, di un utensile per piegatura a Z, di un utensile per bordatura, di una matrice senza segni o di una soluzione di formatura completamente personalizzata, il punto di partenza migliore non è l'utensile.
  • Utensili per presse piegatrici di tipo europeo o americano: qual è quello giusto per la tua pressa piegatrice?
    Aug 14, 2026
      Utensili per pressa piegatrice di tipo europeo vs. di tipo americanoQuale modello è più adatto alla tua pressa piegatrice?  Se state acquistando utensili per presse piegatrici, prima o poi vi imbatterete nella stessa domanda:Stile europeo o stile americano?A prima vista, potrebbero sembrare due modi diversi di realizzare essenzialmente lo stesso punzone e la stessa matrice. Ma le differenze risiedono in realtà nella geometria dell'utensile, nel metodo di serraggio, nel trasferimento del carico e persino nel modo in cui gli operatori impostano la pressa piegatrice.E no, uno non è automaticamente "migliore" dell'altro.La scelta giusta dipende da la tua pressa piegatrice, il tuo sistema di utensili attuale e il modo in cui utilizzi effettivamente la macchina.   1. Prima di tutto: qual è la differenza?Il modo più semplice per distinguere i due sistemi è guardare punzone e metodo di serraggio.Utensili in stile europeoUtensili in stile europeo, comunemente associati a Utensili in stile Promecam, utilizza un codolo relativamente stretto, tipicamente intorno 13 mm, con scanalatura di sicurezza o dispositivo di bloccaggio,Per ulteriori informazioni, consultare il nostro [Attrezzatura per pressa piegatrice di tipo europeo] allineare.Il punzone è normalmente installato in un supporto dedicato e può essere utilizzato con sistemi di bloccaggio rapido, idraulici o meccanici. Anche gli utensili segmentati sono molto comuni.Questo design è particolarmente diffuso sulle moderne presse piegatrici a controllo numerico (CNC) perché consente agli operatori di cambiare rapidamente gli utensili e di combinare diverse sezioni di punzone e matrice per ottenere pezzi di diverse lunghezze.Utensili in stile americanoL'utensileria in stile americano è l'approccio nordamericano più tradizionale. [Attrezzatura per pressa piegatrice di tipo americano] è progettato per macchine che utilizzano questa interfaccia di utensili tradizionale.Una dimensione di riferimento comune è una Codolo da 1/2 pollice (12,7 mm), con il punzone fissato mediante un sistema di bloccaggio meccanico, viti di fermo, bulloni o un supporto compatibile a seconda della specifica progettazione dell'utensile.È semplice, robusto e ampiamente utilizzato su presse piegatrici convenzionali e di vecchia generazione.In parole semplici:Europeo = modulare + cambio rapido + orientato alla precisioneAmericano = tradizionale + robusto + direttoMa c'è dell'altro in questa storia.  2. Utensili europei vs. utensili americani: un rapido confrontoCaratteristicaStile europeostile americanotipico codolo perforatoCirca 13 mmCirca 12,7 mm / 1/2 polliceSerraggioMorsetto rapido / idraulico / meccanicoPrincipalmente meccanicoCambio utensileVeloceRelativamente più lentoUtensili segmentatiMolto comuneDisponibile, ma meno caratteristicoGeometria dell'utensileSottile e altamente modulareTradizionale e robustoApplicazione tipicaProduzione CNC ad alta varietàFabbricazione generale, freni convenzionaliCosto iniziale degli utensiliSolitamente più altoSolitamente più bassoFlessibilità di configurazioneEccellenteBeneCompatibilità con l'automazioneEccellenteDipende dalla macchina/dal sistemaIdeale perConfigurazione rapida e ripetibilitàSemplicità ed efficienza in termini di costi Un avvertimento importante: Lo "stile europeo" e lo "stile americano" non sono dimensioni universali. Diversi produttori e modelli di macchine possono utilizzare interfacce proprietarie. Prima di ordinare, verificare sempre il profilo effettivo del punzone, il tipo di attacco, il supporto, l'altezza di lavoro e il sistema di bloccaggio.Un codolo da 13 mm che “sembra abbastanza simile” a un codolo da 1/2 pollice è non è uno standard di compatibilità.  3. Perché il sistema di serraggio è così importante?È qui che le cose si fanno interessanti.Una pressa piegatrice può avere a disposizione centinaia di tonnellate di forza, ma quella forza deve comunque viaggiare attraverso il pistone → supporto → punzone → lamiera → matrice → trave inferiore.L'interfaccia degli utensili controlla come il punzone viene posizionato e trattenuto durante questo processo, mentre un'adeguata [sistema di bloccaggio della pressa piegatrice] consente di effettuare cambi di utensili più rapidi e uniformi.In molti sistemi tradizionali di tipo americano, l'operatore posiziona manualmente l'utensile e lo fissa utilizzando il sistema di bloccaggio meccanico della macchina.Gli utensili di tipo europeo utilizzano in genere un codolo decentrato e una geometria di supporto specifica. Il meccanismo di bloccaggio aiuta a posizionare il punzone in modo costante e semplifica notevolmente i cambi rapidi degli utensili.Ciò è particolarmente utile quando la tua produzione si presenta in questo modo:Parte A → cambia strumenti → Parte B → cambia strumenti → Parte C → cambia di nuovo strumenti.Se il tuo operatore cambia gli utensili 15 volte al giorno, risparmiare qualche minuto per ogni cambio diventa rapidamente più importante della differenza di prezzo tra due punzoni.  4. Attrezzature europee: dove eccellonoGli utensili in stile europeo sono una scelta valida quando tempi di configurazione e ripetibilità sono importanti.Cambio rapido degli utensili[Attrezzatura per pressa piegatrice segmentata] Consente di realizzare con maggiore facilità la lunghezza di lavoro desiderata, riducendo al contempo lo sforzo necessario per frequenti cambi utensile.Anziché dover maneggiare ogni volta un attrezzo lungo e pesante, gli operatori possono gestire sezioni più corte e disporle secondo necessità.Questo è un grande vantaggio per produzione ad alta varietà e basso volume.Maggiori opzioni di geometria degli utensiliI sistemi di utensili europei offrono comunemente un'ampia gamma di profili di punzonatura, tra cui:Punzoni standardPugni a collo d'ocapugni ad angolo acutoPunzoni a raggioPerforatori per fascetteStrumenti per orlareUtensili per piegatura offset/a ZUtensili speciali per la formaturaIl profilo più sottile dell'utensile può anche facilitare il lavoro attorno a geometrie complesse delle flange.Compatibilità con il sistema di fissaggio rapidoSe la vostra pressa piegatrice è dotata di un sistema idraulico o di bloccaggio rapido adeguato, gli utensili europei possono velocizzare notevolmente la fase di installazione.Per le officine che effettuano cambi di produzione frequenti, questo si traduce direttamente in un maggior tempo di funzionamento delle macchine.   5. Utensili americani: perché sono ancora così popolari?Perché a volte La semplicità è un pregio..Gli utensili di tipo americano sono utilizzati da decenni nelle officine di piegatura nordamericane. Molti operatori conoscono già il sistema e molte macchine sono già dotate dei portautensili e degli utensili appropriati.Ciò significa che non è necessario riprogettare l'intera configurazione solo per adeguarsi a un nuovo standard di utensili.Gli utensili americani possono essere particolarmente interessanti quando:Hai già un ampio inventario di utensili in stile americanoLa tua pressa piegatrice è progettata per l'utilizzo con utensili americani.I cambi di utensili sono relativamente poco frequenti.Esegui principalmente operazioni di piegatura standardIl costo iniziale degli utensili è un aspetto importante da considerare.La tua produzione non richiede una segmentazione estesaIn altre parole, se il sistema attuale funziona bene, potrebbe non esserci alcun motivo per cambiarlo solo perché un altro sistema di utensili sembra più moderno.  6. E per quanto riguarda l'accuratezza?È qui che le affermazioni di marketing a volte possono diventare un po' troppo entusiastiche.Gli utensili di precisione europei sono spesso associati a rettifica di precisione, dimensioni controllate e posizionamento ripetibileMolti sistemi di utensili di precisione sono realizzati con tolleranze dimensionali ristrette, il che contribuisce a mantenere una geometria costante di punzoni e matrici.Ma gli utensili rappresentano solo una parte dell'equazione.La precisione finale della piegatura dipende anche da:Rigidità del telaio della pressa piegatriceParallelismo tra pistone e lettoCalibrazione della macchinaCompensazione della bombatura/deformazionePrecisione del registro posterioreSpessore del materialeResistenza del materialeusura degli utensiliSelezione corretta della matrice V-dieConfigurazione operatorePertanto, acquistare un punzone rettificato di precisione non trasformerà magicamente una pressa piegatrice mal calibrata in una macchina di precisione.Buona attrezzatura + buona configurazione della macchina = buoni risultati di piegatura.    7. E per quanto riguarda la piegatura per carichi pesanti?Anche in questo caso, è opportuno guardare oltre l'etichetta dell'utensile.Se ti pieghi regolarmente Lamiera spessa, acciaio ad alta resistenza o pezzi di grandi dimensioniLe domande importanti sono:Qual è il carico ammissibile?Come avviene il trasferimento del carico?Qual è la geometria del punzone?Qual è l'apertura dello stampo?Il supporto è progettato per il tonnellaggio richiesto?Ad esempio, scegliere un punzone semplicemente perché è "di tipo europeo" o "di tipo americano" senza verificarne il carico ammissibile non è una buona idea.Il sistema di utensili deve essere abbinato alla macchina tonnellaggio, capacità di carico degli utensili, spessore del materiale, lunghezza della curvatura e applicazione. Forse anche questo articolo può aiutarti ad approfondire l'argomento.Collezione di matrici per presse piegatrici per impieghi gravosi  8. Quale dovresti scegliere?Ecco la risposta pratica. Scegli gli utensili in stile europeo se:Hai una pressa piegatrice CNC modernaSi cambiano spesso gli utensili.Producete molti componenti diversi.Hai bisogno di punzoni e matrici segmentati.Per te sono importanti la rapidità di configurazione e la ripetibilità.Stai valutando un sistema di bloccaggio idraulico o a sgancio rapido.Hai bisogno di una vasta gamma di utensili specializzati.Per un'officina di lavorazione con un'elevata varietà di prodotti, gli utensili di tipo europeo possono rappresentare una soluzione molto efficiente.  Scegli gli utensili in stile americano se:La tua macchina è già configurata per gli utensili americani.Disponi di un ampio inventario di utensili già esistenti.La vostra produzione utilizza attrezzature relativamente standard.I cambi di utensili non sono particolarmente frequenti.Preferisci una configurazione meccanica semplice.Mantenere l'attuale ecosistema di strumenti è più economico che cambiare sistema.   9. Non dimenticare che la macchina viene prima di tuttoQuesta è probabilmente la regola più importante:Scegliete il sistema di utensili in base alla pressa piegatrice, non viceversa. Prima di ordinare un nuovo punzone o una nuova matrice, verificare: Sistema di utensiliDimensioni del codolo del punzoneConfigurazione del supporto/morsettoaltezza del bottoneDimensioni dello stampoLunghezza di lavoroCarico massimo consentitoAngolo di curvatura e raggio richiestiTonnellaggio della macchinaInventario degli utensili esistenti...E non affidatevi solo alla marca dell'elettrodomestico.  Il fatto che una macchina sia prodotta in Europa non significa automaticamente che utilizzi ogni tipo di utensile europeo. Allo stesso modo, una pressa piegatrice di fabbricazione americana potrebbe utilizzare un sistema di utensili specifico, proprietario o compatibile.Ciò che conta è l'interfaccia.Non sai quale sistema di utensili o apertura V-die sia quello giusto per la tua applicazione? Il nostro [Che cos'è l'attrezzatura per la pressa piegatrice? La guida definitiva per i produttori] Spiega i fattori chiave da considerare prima di effettuare l'ordine.Per maggiori informazioni sulla piegatura di lamiere pesanti, consultate la nostra guida: [Abbinamento degli utensili alle capacità della macchina].  10. Quindi… europeo o americano?Qui non si svolge alcun incontro di pugilato.Gli utensili europei non sono automaticamente migliori.Gli utensili americani non sono automaticamente antiquati.Sono stati semplicemente progettati attorno ad approcci diversi a bloccaggio, trasferimento della forza, geometria dell'utensile e flusso di lavoro di produzione.Se il tuo negozio apprezza cambi rapidi, attrezzature modulari, precisione e flessibilità produttivaGli utensili in stile europeo sono generalmente la scelta più attraente.Se la tua priorità è Compatibilità, semplicità, durata e possibilità di sfruttare al meglio un impianto in stile americano già esistente.Gli utensili americani possono essere un'ottima scelta.E se state sostituendo gli utensili di una macchina esistente, la risposta migliore è spesso molto meno entusiasmante:Acquista gli utensili che si adattano effettivamente alla tua pressa piegatrice.Perché anche gli utensili per pressa piegatrice più costosi al mondo sono inutili se non sono compatibili con la macchina.  Pensare oltre la semplice contrapposizione tra "europei" e "americani". In Bendmax lavoriamo con diversi [sistemi di utensili per presse piegatrici], compresi gli stili europeo/Promecam, americano, Trumpf, WILA, Amada e utensili personalizzati.Lo strumento giusto non è semplicemente quello con le specifiche più impressionanti. È quello che si adatta al tuo macchina, materiale, processo di piegatura, volume di produzione e configurazione esistente.Quindi prima di effettuare un ordine, inviaci il tuo Modello della macchina, disegno o foto degli utensili, dimensioni del punzone/matrice e requisiti di piegatura.Vi aiuteremo innanzitutto a identificare il sistema di utensili più adatto, perché cercare di indovinare l'interfaccia è un hobby molto più costoso.  
  • Utensili di precisione Bystronic per presse piegatrici, progettati per massime prestazioni di piegatura.
    Jun 05, 2026
    Perché sempre più aziende di lavorazione dei metalli scelgono gli utensili Bendmax Bystronic Utensili di precisione Bystronic per presse piegatrici, progettati per massime prestazioni di piegatura. Se avete investito in una pressa piegatrice Bystronic, conoscete già il valore della precisione. Le moderne macchine Bystronic sono progettate per offrire un'accuratezza di piegatura, una ripetibilità e una produttività eccezionali. Ma, in base alla nostra esperienza con i produttori di tutto il mondo, anche la macchina più avanzata può funzionare solo quanto gli utensili installati su di essa.                           Noi di Bendmax dedichiamo molto tempo a parlare con responsabili di produzione, proprietari di officine e operatori di piegatrici. Un argomento emerge ripetutamente: "Come possiamo ottenere piegature più uniformi riducendo al contempo i tempi di setup e i costi degli utensili?" La risposta spesso inizia dagli strumenti. Molti utensili standard per presse piegatrici presenti sul mercato sono fabbricati con tolleranze ampie. Possono andare bene per operazioni di piegatura di base, ma quando si tratta di mantenere angoli stretti, dimensioni costanti su pezzi lunghi o di gestire celle di produzione automatizzate, piccole variazioni degli utensili si trasformano rapidamente in grossi problemi di produzione. Ecco perché produciamo i nostri utensili per presse piegatrici in stile Bystronic con tolleranze estremamente ristrette. Le dimensioni critiche sono rettificate con precisione entro ±0,01 mm, consentendo di combinare diversi segmenti di utensile mantenendo una qualità di piegatura uniforme su tutta la lunghezza della macchina. Per i produttori di quadri elettrici, pannelli architettonici, componenti per autoveicoli o parti di precisione in lamiera, questa uniformità fa una differenza tangibile ogni giorno.   Un'altra domanda che ci viene spesso posta è se gli utensili di alta qualità durino davvero più a lungo. Nella nostra esperienza, la scelta del materiale è importante quanto la precisione di lavorazione. Gli utensili Bendmax sono realizzati in acciaio legato 42CrMo di alta qualità e sottoposti a processi di trattamento termico avanzati per migliorarne la resistenza all'usura e la stabilità strutturale. Il risultato è un utensile che mantiene la precisione più a lungo, resiste alla deformazione sotto carichi pesanti e continua a funzionare in modo affidabile per anni di produzione. Naturalmente, le presse piegatrici Bystronic di oggi sono molto più avanzate rispetto alle macchine che molte officine utilizzavano dieci anni fa. I moderni sistemi RFA integrano sofisticate tecnologie di bombatura, correzione intelligente dell'angolo e flussi di lavoro di produzione sempre più automatizzati. Queste macchine sono in grado di raggiungere una precisione straordinaria, ma impongono anche requisiti più elevati agli utensili. L'utilizzo di utensili di bassa qualità o non uniformi può impedire agli operatori di sfruttare appieno le potenzialità in cui hanno investito.     Questo è uno dei motivi per cui abbiamo continuato ad ampliare la nostra gamma di utensili Bystronic. Che i clienti necessitino di punzoni e matrici standard, punzoni a collo d'oca, utensili per bordatura, utensili per raggi, matrici regolabili o soluzioni di piegatura completamente personalizzate, il nostro obiettivo è semplice: aiutare i produttori a ottenere risultati di piegatura migliori con meno tentativi ed errori in officina.   Un aspetto di cui andiamo particolarmente fieri è la varietà di soluzioni di attrezzaggio che possiamo offrire. Alcuni clienti si rivolgono a noi alla ricerca di utensili convenzionali per presse piegatrici, adatti alla fabbricazione in generale. Altri necessitano di utensili rettificati di precisione per il settore aerospaziale, medicale o per la produzione di involucri di alta gamma. Sempre più spesso, supportiamo anche clienti che necessitano di utensili personalizzati, progettati per specifiche parti, materiali o esigenze di produzione. Ogni officina di lavorazione è diversa e gli utensili dovrebbero rispecchiare questa realtà. Nel corso degli anni, abbiamo imparato che le operazioni di piegatura di maggior successo non sono necessariamente quelle con i macchinari più grandi. Sono le officine che comprendono la relazione tra macchina, utensili, materiale e operatore. Quando questi quattro elementi lavorano in sinergia, la produttività migliora, gli scarti diminuiscono e la redditività ne consegue. Questa è la filosofia alla base di Bendmax.     Non ci limitiamo a produrre utensili per presse piegatrici. Collaboriamo con i produttori per aiutarli a ottenere il massimo valore dalle loro attrezzature, migliorare la uniformità di piegatura e risolvere le reali problematiche di produzione. Che si tratti di gestire una singola pressa piegatrice Bystronic o un reparto di piegatura completamente automatizzato, la scelta degli utensili giusti può avere un impatto significativo sui risultati. E se vi state chiedendo se gli utensili che utilizzate attualmente consentono alla vostra macchina di esprimere tutto il suo potenziale, saremo lieti di parlarne con voi. Perché nella piegatura della lamiera, la precisione non inizia con la macchina, ma con gli utensili.     Articoli correlati che potrebbero interessarti: "I problemi di qualità spingono i clienti a tornare da Bendmax."   "Standard comuni per gli utensili delle presse piegatrici e analisi delle interfacce" "Incoerenza angolare nella piegatura di pezzi lunghi? Il sistema di bombatura manuale Bendmax risolve con precisione la flessione della pressa piegatrice"      
  • Matrice a U o matrice a V: quale matrice per pressa piegatrice è migliore per la piegatura della lamiera?
    May 25, 2026
    Matrice a U o matrice a V: quale matrice per pressa piegatrice è migliore per la piegatura della lamiera?Nella moderna lavorazione della lamiera, la scelta degli utensili corretti per la pressa piegatrice è altrettanto importante quanto la scelta della piegatrice giusta. Tra tutte le opzioni di utensili inferiori, Dieci V E U muore sono le due soluzioni più comunemente utilizzate nelle operazioni di piegatura con pressa piegatrice.Sebbene entrambe siano progettate per piegare lamiere, le loro strutture, applicazioni, prestazioni di piegatura e capacità di formatura sono molto diverse.Molti produttori si trovano spesso a dover rispondere alla stessa domanda:Questo pezzo deve essere piegato con una matrice a V o con una matrice a U?In alcune situazioni, una matrice a V standard può sostituire una matrice a U e ridurre i costi di attrezzaggio. Tuttavia, in altri casi, l'utilizzo di una matrice a V al posto di una matrice a U può causare interferenze, deformazioni, scarsa uniformità dell'angolo o persino cedimenti per piegatura.Questo articolo spiega le differenze tra Matrici a U e a V per presse piegatrici, tra cui:Classificazioni degli utensiliDifferenze strutturaliPrincipali vantaggiApplicazioni tipicheQuando una matrice V può sostituire una matrice UQuando è assolutamente necessario un matrice USe ti occupi di piegatura della lamiera, selezione di utensili per presse piegatrici CNC o produzione di scatole piegate, questa guida ti aiuterà a scegliere la soluzione di utensili più adatta alle tue esigenze.Comprensione delle matrici a V negli utensili per presse piegatriciA V die è la matrice inferiore più utilizzata nella piegatura con pressa piegatrice.La scanalatura di lavoro ha una forma a V ed è utilizzata principalmente per operazioni standard di piegatura ad aria e piegatura del fondo.Grazie alla sua versatilità e ai costi di produzione ridotti, lo stampo a V è diventato la soluzione di attrezzaggio standard per la maggior parte delle officine di lavorazione della lamiera.Tipi comuni di matrici a VMatrice a V singolaIL Matrice a V singola Contiene un'apertura a V ed è comunemente utilizzata per applicazioni standard di piegatura della lamiera.Le applicazioni tipiche includono:piegatura a 90 gradipiegatura dell'ariapiegatura dell'acciaio inossidabileLavorazione dell'acciaio dolceFormatura per uso generalePrincipali vantaggi:Struttura sempliceInstallazione rapidabassi costi di attrezzaggioElevata precisione di piegaturaAdatto alla produzione automatizzataLe matrici a V singola sono ideali per operazioni di piegatura CNC ad alta efficienza.Wila-System 86° H100 Stampo a V singola n. 29336Matrice/utensile inferiore per piegatura a V temprata personalizzataPressa piegatrice per impieghi gravosi, matrice a V grande Amanda-system80° per piegare lamiere spesseSistema LVD 30° R1.2 V12 H130 NO.26253Stampo a V per pressa piegatrice ad alta precisioneMatrice a doppia VA Matrice a doppia V Include due aperture a V di diverse dimensioni. Questa configurazione consente agli operatori di lavorare materiali di diverso spessore senza dover cambiare frequentemente gli utensili.Vantaggi:Riduce i tempi di configurazione degli utensili.Migliora la flessibilità produttivaRisparmio di spazio nell'inventario degli utensiliGli stampi a doppia V sono ampiamente utilizzati nelle fabbriche di lavorazione di medie e grandi dimensioni.Pressa Piegatrice Amada System 2V Matrice NO.20.347Matrice a doppia V a 85° V12/V20 per piegatura di precisione di lamiere sottiliPressa piegatrice sistema Amada 2V-Die NO.20.82085° Doppia V 32mm/40mm con aperture a V superiore e inferioreMatrice Multi-VA Matrice Multi-V Integra più aperture a V in un unico corpo stampo.È particolarmente indicato per:Produzione flessibileLinee di produzione multiprodottoSistemi di piegatura automatizzatiVantaggi:Cambio di lavoro rapidoMinori investimenti in attrezzatureMiglioramento dell'efficienza produttivaPressa piegatrice Amada-system a 4 vie, matrice a V n. 28.820Blocco multi-V universale 20-70 mmDie Raggio VA Die Raggio V presenta un fondo scanalato arrotondato anziché un fondo a V appuntito.Viene comunemente utilizzato per:Requisiti di raggio di curvatura maggioreProtezione delle superficiRiduzione dei segni su acciaio inossidabile e alluminio Comprensione delle matrici U negli utensili per presse piegatriciA Tu muori è una matrice inferiore a canale profondo progettata specificamente per piegare pezzi con flange profonde o strutture a forma di scatola.Rispetto alle matrici a V standard, le matrici a U offrono uno spazio di gioco notevolmente maggiore all'interno dell'apertura della matrice.Ciò li rende particolarmente adatti per operazioni di piegatura complesse in cui è probabile che si verifichino interferenze.Tipi comuni di matrici UMatrice U standardLa matrice U standard viene utilizzata principalmente per:piegatura della scatolapiegatura dell'armadioFabbricazione di contenitoriFormatura profonda della flangiaCaratteristiche:Design con scanalature profondeMaggiore spazio di flessioneRischio di interferenza ridottoMatrice a U ad apertura grandeQuesto tipo di matrice U è progettato per:Flange di ritorno di grandi dimensioniLamiera spessaApplicazioni di piegatura ad ampio raggioVantaggi:Posizionamento dei componenti più sempliceMigliore compatibilità con pezzi di grandi dimensioniMatrice U non marcanteLe matrici U senza marcatura includono in genere:Inserti in nylonProtezione in poliuretanoMateriali di protezione delle superficiQuesti stampi sono ampiamente utilizzati per:Acciaio inossidabile a specchioPannelli decorativifogli di alluminioLamiera verniciataFustelle U personalizzateGli stampi a U personalizzati sono progettati specificamente per strutture di pezzi uniche.Sono comuni in settori quali:Produzione di ascensoriAttrezzatura da cucinaLamiera per autoveicoliProduzione di quadri elettriciMatrice U standardStampo per pressa piegatrice a canale profondo, progettato per la piegatura di scatole, flange profonde e la formatura di lamiere senza interferenze.Matrice a canale standardStampo inferiore standard a canale, adatto per piegatura a U, formatura di involucri e operazioni di piegatura a più stadi.Matrici per canali senza segniMatrici a canale antitraccia con design di protezione superficiale per la piegatura di lamiere in acciaio inossidabile, alluminio e lamiere decorative.Die senza marcaturaMatrice inferiore a forma di U con protezione in PU o nylon per prevenire graffi durante le applicazioni di piegatura di precisione.Fustelle U personalizzateStampi a U progettati su misura per profili speciali, piegatura di scatole profonde e complesse esigenze di formatura della lamiera.Principali differenze tra le matrici U e le matrici VConfrontoV DieU DieStruttura dell'utensileScanalatura stretta a forma di VStruttura standardizzataAdatto per piegature genericheCavità profonda a forma di USpazio interno maggioreProgettato per piegature profonde o complesseCampo di applicazioneCurve standard a 90°piegatura dell'ariaProduzione ad alta velocitàLavorazione generale della lamierapiegatura della scatolaComponenti con flangia profondacurve di ritornoOperazioni di piegatura a più stadiResistenza all'interferenzaQuesta è una delle differenze principali.Durante la piegatura di parti profonde, il pezzo in lavorazione potrebbe entrare in collisione con:• Spalle da macello• Pareti laterali dello stampo• Struttura del punzone superioreLe matrici a U forniscono uno spazio interno aggiuntivo che previene le interferenze durante le operazioni di piegatura profonda.Vantaggi tra i chip V e UVantaggi delle matrici a VVantaggi delle matrici UMaggiore efficienza produttivaLe matrici a V sono più facili da installare e sostituire, il che le rende ideali per:Automazione della pressa piegatrice CNCSistemi di piegatura robotizzatiAmbienti di produzione di massaMaggiore spazio libero per piegature profondeQuesto è il vantaggio più importante delle matrici U.Quando si piegano strutture a scatola profonde, le matrici a V standard spesso creano problemi di interferenza.Le matrici a U risolvono questo problema fornendo una cavità più profonda.Riduzione dei costi degli utensiliGrazie alla loro struttura più semplice, le matrici a V sono più economiche delle matrici a U.Ciò riduce:Investimento iniziale in attrezzaturecosti di inventarioSpese di manutenzioneIdeale per la fabbricazione di scatole e armadi.Le applicazioni includono:Armadi elettriciScatole di controlloArmadi per serverAttrezzatura da cucinaQuesti prodotti spesso richiedono molteplici piegature profonde.Gli stampi a U migliorano notevolmente la stabilità del processo di formatura.Migliore compatibilitàLe matrici a V sono compatibili con la maggior parte dei sistemi di utensili standard per presse piegatrici. Ad esempio:Utensili in stile europeoutensili americaniSistemi WILASistemi TrumpfRischio ridotto di danni alla superficieMolti chip U sono progettati con sistemi di protezione antitraccia. Questo è essenziale per:acciaio inossidabile decorativoPannelli in alluminiosuperfici verniciateIdeale per la manipolazione dell'ariaLa piegatura moderna con pressa piegatrice si affida sempre più alla tecnologia di piegatura ad aria. Le matrici a V sono la scelta preferita perché offrono:Controllo flessibile dell'angoloRequisiti di tonnellaggio inferioriMaggiore durata degli utensiliAdatto a strutture complesseLe matrici U sono spesso necessarie per:curve di ritornoCanali chiusiCurvatura profonda del profiloQueste strutture sono difficili o impossibili da lavorare con le matrici a V standard.Quando è possibile sostituire una matrice a forma di U con una matrice a forma di V?In alcune applicazioni di piegatura, una matrice a V può sostituire con successo una matrice a U.Ciò contribuisce a ridurre i costi di attrezzaggio e a migliorare la flessibilità. Pertanto, lo scopo ultimo dell'introduzione dei loro principi di funzionamento, vantaggi e svantaggi è quello di consentirci di utilizzarli in modo ragionevole ed efficace per soddisfare le nostre esigenze.Tuttavia, occorre tenere in considerazione diverse condizioni importanti.1. L'altezza della flangia è relativamente piccolaSe la flangia è poco profonda, è meno probabile che si verifichino interferenze. In questo caso, una matrice a V standard potrebbe essere sufficiente.Tra gli esempi più comuni si annoverano:Piccoli canaliScatole poco profondecurve di ritorno della luce2. Viene utilizzata un'apertura a V più ampiaAumentando le dimensioni dell'apertura a V si crea maggiore spazio libero. Ciò consente di piegare alcune strutture a scatola poco profonde senza bisogno di una matrice a U.Tuttavia, aperture a V più ampie producono anche:Raggio interno maggiorePiù ritorno elasticoPrecisione di piegatura ridotta3. Viene utilizzata la piegatura dell'ariaLa piegatura ad aria riduce il contatto tra il pezzo in lavorazione e lo stampo. Ciò può contribuire a evitare interferenze in alcune operazioni di piegatura complesse.Di conseguenza, molte officine di fabbricazione moderne utilizzano:Matrici a V di grandi dimensioniMetodi di piegatura dell'ariaper ridurre la necessità di matrici U specializzate.4. Vengono utilizzati punzoni a collo d'ocaA volte l'interferenza proviene dal punzone superiore anziché dalla matrice inferiore.Utilizzo:Pugni a collo d'ocapugni in gola profondapermette a una matrice a V standard di realizzare piegature più complesse.Rischi importanti nella sostituzione dei chip U con chip VSebbene la sostituzione di una matrice a U con una matrice a V possa ridurre i costi di attrezzaggio, introduce anche diversi rischi.Problemi di interferenzaSe la flangia è troppo profonda, il pezzo in lavorazione potrebbe urtare contro le spalle dello stampo. Ciò può causare:DeformazioneDanni agli utensilipiegatura incompletaRaggio di curvatura maggioreLe ampie aperture a V aumentano il raggio di curvatura interno. Ciò può influire su:Assemblaggio del prodottoPrecisione dimensionalecoerenza dell'aspettoRitorno elastico miglioratoLa piegatura ad aria con matrici a V di grandi dimensioni solitamente genera un maggiore ritorno elastico. Potrebbe essere necessaria un'ulteriore compensazione dell'angolo.Marcatura superficialeLe matrici V standard possono facilmente lasciare segni su:acciaio inossidabileAlluminioSuperfici decorativeIn queste situazioni, le matrici U non marcanti sono più sicure.Quando una matrice V NON può sostituire una matrice U?Esistono diverse situazioni in cui una matrice U è essenziale.Piegatura profonda della scatolaI componenti per quadri elettrici e involucri di grandi dimensioni richiedono solitamente matrici a U perché le matrici a V standard non offrono spazio sufficiente.Piegatura a più stadiCon l'aumentare delle curvature, la struttura del pezzo diventa sempre più complessa.Gli stampi a U forniscono lo spazio necessario per le fasi di formatura successive.Flange di ritorno di grandi dimensioniLe flange di grandi dimensioni aumentano significativamente i rischi di interferenza.Soprattutto per i materiali spessi, le matrici a U sono spesso necessarie.Elevati requisiti estetici per la superficiePer l'acciaio inossidabile a specchio o la lamiera verniciata, le matrici a U con inserti protettivi offrono una protezione della superficie nettamente superiore.Applicazioni speciali di formaturaApplicazioni quali:Orlarecurve di ritornoFormazione di canali profondisolitamente richiedono chip U dedicati.Come scegliere la matrice della pressa piegatrice giustaScegli un dado V quando:Esecuzione della piegatura standardDare priorità all'efficienza produttivaUtilizzo di sistemi di piegatura automatizzatiLavorazione di componenti generici in lamieraScegli un dado U quando:Strutture a scatola profonda flessioneFormazione di grandi flange di ritornoLavorazione di componenti complessiPrevenire le interferenzeProtezione delle superfici decorativeNella piegatura moderna con pressa piegatrice, né le matrici a U né quelle a V sono universalmente migliori. Piuttosto:Ogni tipo di utensile è progettato per soddisfare diverse esigenze di piegatura.Le matrici a V sono ideali per:Produzione standardizzataProduzione ad alta velocitàpiegatura per uso generaleLe matrici U sono essenziali per:Piegatura profonda della scatolaGeometrie complesseApplicazioni sensibili alle interferenzeElevati requisiti esteticiOggi, molti produttori di lamiera cercano di sostituire, ove possibile, le matrici a U con matrici a V di grandi dimensioni al fine di:Ridurre i costi degli utensiliMigliorare la flessibilitàSemplificare la produzioneTuttavia, per applicazioni di piegatura profonde e complesse, le matrici a U rimangono insostituibili.La migliore strategia di attrezzaggio è solitamente una combinazione equilibrata di:Matrici standard VMatrici Multi-VLa U profonda muoreMatrici U senza marcaturaCiò garantisce l'equilibrio ottimale tra:Qualità di piegaturaEfficienza produttivaFlessibilità degli utensilicontrollo dei costi di produzionePotrebbero interessarti anche altri articoli correlati:"Tipi comuni di matrici per presse piegatrici con apertura a V e relative applicazioni""Come calcolare il tonnellaggio di una pressa piegatrice per diversi utensili (Guida completa 2026)""Come scegliere gli utensili giusti per la pressa piegatrice in base alla forza di piegatura""Che cos'è l'attrezzatura per presse piegatrici? La guida definitiva per i produttori"
  • Come ottenere una piegatura senza segni nella lavorazione della lamiera
    May 23, 2026
    Esplorazione della piegatura senza segni nei pezzi lavorati con pressa piegatriceCome ottenere una piegatura senza segni nella lavorazione della lamieraSoluzioni per la piegatura senza segni con pressa piegatriceNella moderna lavorazione della lamiera, la qualità della superficie sta diventando importante quanto la precisione della piegatura. Settori come la produzione di ascensori, le attrezzature da cucina, la decorazione architettonica, l'elettronica di consumo e gli interni automobilistici richiedono superfici impeccabili, prive di graffi, segni di pressione o impronte dello stampo.Tuttavia, la piegatura tradizionale con pressa piegatrice spesso lascia segni di piegatura visibili su acciaio inossidabile, alluminio, lamiere rivestite, metalli a specchio e materiali verniciati. Questi difetti aumentano i costi di rilavorazione e riducono il valore del prodotto.Per risolvere questo problema e prevenire segni di piegatura sulla lamiera, i produttori stanno adottando sempre più tecnologie avanzate soluzioni di utensili per presse piegatrici senza segniQuesto articolo illustra i metodi più efficaci per ottenere risultati impeccabili mantenendo precisione e produttività nella piegatura.Quali sono le cause delle deformazioni sulla lamiera?Prima di scegliere una soluzione, è importante capire perché si formano i segni di piegatura.Durante il processo di piegatura, la lamiera scorre e preme contro la superficie della matrice a V ad alta pressione. L'attrito, la forza concentrata e le cattive condizioni della superficie della matrice possono creare:GraffiLinee di pressioneIndentazione superficialeDanni al rivestimentosegni di trascinamento del rulloQuesti problemi sono particolarmente evidenti su:Acciaio inossidabile a specchioacciaio inossidabile spazzolatofogli di alluminioacciaio zincatoMateriali verniciati o rivestitiPannelli decorativi in ​​lamieraLa chiave per una piegatura senza segni è ridurre l'attrito e distribuire la pressione in modo uniforme durante la formatura.6 soluzioni professionali per piegare senza lasciare segni1. Pellicola antitraccia e sistemi di tensionamentoUno dei metodi più semplici è utilizzare un pellicola protettiva antitraccia tra la lamiera e lo stampo inferiore.La pellicola funge da barriera protettiva che assorbe l'attrito durante la flessione e impedisce il contatto diretto metallo-metallo.Come funzionaUna pellicola protettiva flessibile viene inserita tra il pezzo in lavorazione e la matrice a V. Durante la piegatura, la pellicola si muove insieme alla lamiera, riducendo graffi e ammaccature.Pellicola protettiva per operazioni di piegatura su pressa piegatriceSupporto e posizionatore per pellicola protettivaCaratteristiche principaliDisponibile in diversi spessoriFacile da installare e sostituirebassi costi di investimentoAdatto per protezione temporaneaDettagliSemplice ed economicoCompatibile con la maggior parte delle matrici V standardEfficace per una leggera protezione cosmeticaLimitazioniLa pellicola si consuma rapidamenteRichiede frequenti sostituzioniPotrebbe influire leggermente sulla precisione angolare nella piegatura di precisioneApplicazioni tipichePannelli decorativi in ​​acciaio inossidabileLastre di alluminio spazzolatoComponenti cosmetici leggeri2. Matrici rotative senza segni / Utensili per piegatura ad alettestampi di piegatura rotativi sono tra le soluzioni più avanzate per la piegatura senza graffi.L'utilizzo degli utensili inferiori Bendmax Rotabend contribuisce a ridurre i segni, poiché le pale del rotore temprate ruotano durante la piegatura anziché strisciare sulla superficie della lamiera.Questi stampi sono dotati di un meccanismo a lembo rotante nello stampo inferiore. Quando il punzone preme la lamiera in posizione, il lembo ruota per mantenere il contatto con la superficie senza attrito di scorrimento. Punti chiaveCaratteristica: superficie cromata lucida (Ra ≤ 0,4 μm)Vantaggio: distribuzione uniforme della forza con attrito superficiale pressoché nullo.Risultato: Elimina praticamente i segni di pressione dovuti alla flessioneDettagliEccellente protezione della superficie esteticaAttrito ridotto durante la formaturaAngoli di flessione costantiAdatto alla produzione automatizzataLimitazioniCosto iniziale più elevato rispetto agli stampi standardApplicazioni tipichePiani di lavoro in acciaio inossidabilePannelli per ascensoreProdotti decorativi per internipannelli per elettrodomestici di fascia altaPerché le fustelle rotative funzionano meglio: Le tradizionali matrici a V creano attrito radente. Le matrici rotative convertono il movimento radente in movimento rotatorio, riducendo significativamente i danni superficiali.3. Matrici per presse piegatrici con inserti in nylonMatrici senza segni con inserto in nylon Utilizzare materiali in nylon sostituibili incorporati nell'area di contatto della matrice inferiore. Grazie all'elevata elasticità e al bassissimo coefficiente di attrito del nylon, si riducono notevolmente i segni meccanici sulla superficie della lamiera.Struttura: L'inserto in nylon mantiene la stessa geometria di apertura a V delle matrici in acciaio standard, aggiungendo al contempo una superficie di contatto più morbida.Caratteristiche principaliInserti in nylon sostituibiliStessa geometria di piegatura delle matrici a V convenzionaliSuperficie di contatto a basso attritoDettagliProtezione eccellente per superfici delicateCosti di attrezzaggio inferiori rispetto ai sistemi interamente in poliuretano.Manutenzione semplificata grazie alla sostituzione degli inserti.LimitazioniGli inserti in nylon si usurano più rapidamente sotto carichi pesanti.Non ideale per materiali molto spessiApplicazioni tipicheDecorazione in acciaio inossidabileLamiera rivestitaPannelli di contenimento in alluminio4. Utensili per pressa piegatrice a rulli senza segniFustelle senza segno (a rullo) / Fustelle senza segno con rullo interno utilizzare rulli rotanti in lega dura integrati nello stampo inferiore.Durante la piegatura, i rulli ruotano in modo sincrono con il movimento della lamiera. Questo trasforma l'attrito radente in attrito volvente, riducendo drasticamente graffi e segni di pressione. Punti chiaveCaratteristica: Rulli in lega rotanti sulle superfici di contattoVantaggio: contatto di rotolamento dinamicoIdeale per: Fogli ultrasottili inferiori a 0,5 mmDettagliAttrito estremamente bassoIdeale per piegature di precisioneProtegge rivestimenti delicati e finiture lucideMigliora la consistenza nella formatura di lamiere sottiliLimitazioniCosti di attrezzaggio più elevatiRichiede manutenzione per i sistemi a rulliApplicazioni tipicheElettronica di precisioneTelai per pannelli solarisottili coperture in acciaio inossidabileInvolucri per dispositivi elettronici di consumo5. Utensili per presse piegatrici con inserti in poliuretanoUtensili per pressa piegatrice in poliuretano Utilizza inserti elastici morbidi per ammortizzare la piegatura del foglio. Questi inserti distribuiscono uniformemente la pressione di piegatura e prevengono segni di contatto diretto con superfici dure.Gli inserti di contatto morbidi possono essere realizzati da Poliuretano, Nylon o materiali a base di gommaGli inserti in poliuretano sono particolarmente adatti per la curvatura di profili arrotondati e materiali decorativi delicati. Punti chiaveCaratteristica: inserto in poliuretano o sistema di espulsione a mollaVantaggio: elimina completamente i segni di pressioneRisultato: raggio di curvatura uniforme con superficie lisciaDettagliLa migliore protezione superficiale tra tutte le soluzioni antitraccia.Eccellente per metalli teneriProduce raggi di curvatura lisci e uniformiLimitazioniNon adatto a materiali spessi e di grosso spessoreGli inserti in poliuretano finiscono per deformarsi sotto carichi elevati.Applicazioni tipichealluminio lucidoacciaio inossidabile con finitura a specchiocornici per smartphoneProdotti decorativi di consumo6. Utensili personalizzati per presse piegatrici senza segnipiegatura personalizzata della puliziaCurvatura personalizzata del canale a UCurvatura di canali su misuraPer geometrie complesse o superfici particolarmente delicate, la soluzione migliore è spesso rappresentata da utensili personalizzati che non lasciano segni.Questi utensili sono progettati specificamente in base a: tipo di materiale, spessore del materiale, raggio di curvatura, requisiti di finitura superficiale, geometria del prodotto e volume di produzione.Gli utensili personalizzati possono combinare: strutture rotanti, inserti in poliuretano, sistemi a rulli, rivestimenti superficiali speciali e strutture di piegatura multistadio.DettagliMassima protezione della superficiePrecisione di piegatura ottimizzataMiglioramento dell'efficienza produttivaLa soluzione migliore per applicazioni complesseApplicazioni tipicheComponenti aerospazialiPannelli architettonici di alta qualitàFiniture decorative per autoveicoliLavorazione di acciaio inossidabile di alta gammaPrincipali vantaggi degli utensili di piegatura senza segniLe moderne attrezzature per presse piegatrici senza segni offrono vantaggi significativi in ​​termini di efficienza produttiva, controllo qualità e riduzione dei costi.1. Protezione delle superficiPreviene graffi, ammaccature e segni di pressione su materiali delicati.2. Riduzione delle rilavorazioni e degli scartiUn minor numero di difetti superficiali si traduce in tassi di scarto inferiori e in una qualità di produzione più stabile.3. Ampia compatibilità dei materialiAdatto per:Acciaio inossidabile, alluminio, acciaio zincatoLamiere verniciate, metalli decorativi4. Maggiore durata degli utensiliGli inserti sostituibili prolungano la durata complessiva del sistema di utensili.5. Maggiore efficienza produttivaRiduce la necessità di pellicole protettive e di operazioni di lucidatura secondaria. Come scegliere l'utensile giusto per la pressa piegatrice senza segniLa scelta della soluzione di piegatura senza segni più adatta dipende da diversi fattori tecnici.Requisiti di finitura superficialeLe diverse finiture richiedono diversi livelli di protezione (finitura a specchio, finitura spazzolata, superfici verniciate, materiali rivestiti). Più la superficie è delicata, più morbido e liscio deve essere il contatto con l'utensile.Spessore e resistenza del materialeI materiali più spessi o ad alta resistenza richiedono sistemi di inserti più robusti per mantenere la precisione angolare. I sistemi di inserti morbidi possono deformarsi sotto carichi eccessivi.Angolo di piegatura e apertura a VUn corretto abbinamento tra raggio del punzone, apertura a V, spessore del materiale e angolo di piegatura è essenziale per mantenere la consistenza della piegatura e prevenire la deformazione del materiale.Geometria della parteForme complesse come scatole profonde, curve a grande raggio, profili a U e curve a più fasi spesso richiedono strutture di utensili specializzate che non lascino segni.Volume di produzione e budgetLa produzione ad alto volume predilige sistemi rotativi o a rulli, robusti e affidabili.La produzione di piccoli lotti può trarre vantaggio da soluzioni con inserti modulari.I sistemi con inserti sostituibili offrono generalmente il miglior equilibrio tra costo iniziale degli utensili, spese di manutenzione e durata di servizio a lungo termine.Qual è la soluzione di piegatura senza segni migliore?Non esiste un'unica soluzione adatta a tutte le applicazioni di piegatura.SoluzioneProtezione superficialeDurataCostoMigliore applicazionePellicola senza segniMezzoBassoBassoProtezione temporaneaMatrici rotativeEccellenteAltoMedio-AltoPannelli decorativi in ​​acciaio inoxInserti in nylonBeneMezzoMezzopiegatura cosmetica generaleMatrici a rulliEccellenteAltoAltoFogli di precisione ultrasottiliStampi in poliuretanoMiglioreMedio-bassoMezzoMateriali con finitura a specchioUtensili personalizzatiMassimoDipende dal designAltoApplicazioni complesse di fascia altaPoiché le aspettative dei clienti in termini di qualità estetica continuano ad aumentare, padroneggiare piegatura della lamiera senza graffi sta diventando un requisito fondamentale nella fabbricazione moderna.La scelta dell'utensile corretto per la pressa piegatrice senza segni può:Migliorare l'aspetto del prodottoRidurre i difetti di produzioneAumentare la consistenza della piegaturaCosti di produzione inferioriMigliorare la soddisfazione del clienteChe si tratti di piegare pannelli per ascensori in acciaio inossidabile, alluminio a specchio o lamiere decorative, investire nella giusta soluzione di piegatura senza lasciare segni migliorerà significativamente sia la qualità del prodotto che l'efficienza produttiva.
  • Tipi comuni di matrici per presse piegatrici con apertura a V e relative applicazioni
    May 21, 2026
    Una guida completa alle fustelle a V singola, a doppia V, a 4 vie e a V multiple  Tipi comuni di matrici per presse piegatrici con apertura a V e relative applicazioni Nelle operazioni di piegatura della lamiera, molti operatori sono costretti a utilizzare utensili non adatti semplicemente perché il corretto Utensili per presse piegatrici per impieghi gravosi non è immediatamente disponibile. Sorprendentemente, a volte è comunque possibile produrre pezzi accettabili utilizzando configurazioni di utensili completamente diverse.Tuttavia, questo approccio è:InefficienteDifficile da ripetereQualità instabileDannoso per l'efficienza del flusso di lavoroLa migliore prassi nella selezione degli utensili per la pressa piegatrice dovrebbe sempre concentrarsi su un semplice obiettivo:Produrre componenti di altissima qualità nel minor tempo possibile.Comprendere i diversi tipi di matrici inferiori per presse piegatrici è quindi essenziale per migliorare la produttività, ridurre i tempi di configurazione e garantire la uniformità della piegatura.  1. Cos'è una matrice inferiore per pressa piegatrice?La matrice inferiore della pressa piegatrice è l'utensile montato sul basamento della pressa piegatrice che, insieme al punzone, forma la lamiera.Il dado inferiore influisce direttamente su:Angolo di piegaturaRaggio internoMarcatura superficialeRequisiti di tonnellaggioPrecisione di piegaturaEfficienza produttiva Le categorie più comuni di stampi inferiori includono:Matrici a V singolaMatrici a doppia VMatrici a V a 4 vieMatrici Multi-VMatrici a V regolabiliRadius DiesMatrici di appiattimentoFustelle senza marchioMatrici per pressa piegatrice con tamponi in poliuretano all'internoStampi per formatura personalizzati Matrici a V singolaLa matrice a V singola presenta un'apertura a V rettificata di precisione ed è ampiamente utilizzata per applicazioni standard di piegatura ad aria. È ideale per presse piegatrici CNC di piccole e medie dimensioni che richiedono elevata precisione di piegatura, prestazioni di formatura stabili e tempi di configurazione rapidi.Grazie a una sola scanalatura a V, gli operatori possono ottenere risultati di piegatura uniformi e un allineamento più semplice degli utensili durante la produzione. Le matrici a V singola sono comunemente utilizzate per acciaio inossidabile, acciaio al carbonio, alluminio e altri materiali in lamiera. Le matrici a V singola sono le matrici inferiori più tradizionali e diffuse.Gli angoli di stampo più comuni includono 30°, 60°, 85°, 86° e 90°, adatti a produrre angoli di piegatura pari o superiori a 90° a seconda del ritorno elastico del materiale e del metodo di piegatura.I vantaggi includono:Alta precisioneeccellente rigiditàPrestazioni di flessione stabiliElevata resistenza al carico decentratoLe tipologie più comuni includono:Matrici a V singola di tipo TMatrici a V singola di tipo LStampi a corpo drittoMatrici ad alta baseDie Radius VApplicazioni:piegatura dell'acciaio inossidabilepiegatura dell'acciaio al carbonioProduzione di lotti di precisionePiegatura profonda della scatola Stampi a corpo drittoMatrice inferiore a fessuraDie Radius VMatrici a V singola di tipo T  Matrici a doppia VLa matrice a doppia V presenta due diverse aperture a V sullo stesso corpo, consentendo agli operatori di passare da una dimensione di scanalatura all'altra senza dover cambiare utensile. Questa configurazione migliora notevolmente l'efficienza produttiva e riduce i tempi di fermo macchina durante le operazioni di piegatura a spessori multipli.È particolarmente adatto per le officine di lavorazione della lamiera che lavorano materiali di diverso spessore o che richiedono piegature multiple in un unico ciclo di produzione. Gli stampi a doppia V offrono flessibilità, risparmio sui costi e tempi di configurazione più rapidi rispetto agli utensili a singola apertura.Gli angoli di stampo più comuni includono 30°, 60°, 85° e 86°, adatti a diverse applicazioni di piegatura ad aria e piegatura del fondo.Esempi:V8/V12V10/V16V12/V20Offrono un'eccellente flessibilità riducendo al contempo le scorte di utensili. Costruzione in acciaio per utensili ad alta resistenzaMateriali comuni:42CrMoCr12MoVacciaio per utensili AxVantaggi:Maggiore resistenza all'usuraDurata di servizio più lungaMigliore resistenza alle crepe Sistemi a cambio rapidoLe moderne matrici a doppia V spesso includono:Sistemi autocentrantiInterfacce di serraggio rapidoSistemi di posizionamento standardizzatiIl tempo di configurazione può essere ridotto a:Un terzo dei sistemi di utensili tradizionali.Stampo piegatore a doppia V contrappostaLe doppie aperture a V sui lati opposti consentono un rapido ribaltamento per diverse esigenze di piegatura e riducono i tempi di cambio utensile.Matrice a doppia V sul lato adiacenteLe aperture a V laterali adiacenti offrono un posizionamento flessibile dello stampo e un accesso rapido per soddisfare le diverse esigenze di piegatura di flange e profili.Matrice a doppia V simmetrica in lineaLe aperture a V identiche in linea garantiscono una distribuzione equilibrata della forza, una maggiore stabilità e una maggiore durata dello stampo durante la produzione.Matrice a doppia V in linea multi-misuraDue diverse aperture a V sullo stesso lato consentono una piegatura flessibile per vari spessori di lamiera utilizzando un'unica matrice.   Matrici a V a 4 vieLa matrice Four V è una matrice per pressa piegatrice versatile con aperture multiple, progettata con quattro scanalature a V di diverso tipo sui quattro lati del corpo dell'utensile. Gli operatori possono ruotare la matrice per selezionare rapidamente diverse dimensioni di apertura a V in base ai vari spessori della lamiera e alle esigenze di piegatura.Questo utensile è ampiamente utilizzato negli ambienti di produzione di lamiere ad alta varietà, dove flessibilità, riduzione dei cambi utensile e configurazione efficiente delle macchine sono essenziali. È adatto per la piegatura di acciaio inossidabile, acciaio dolce, lamiere zincate e alluminio. Sono disponibili quattro matrici a V in molteplici combinazioni di apertura a V e configurazioni angolari per supportare la piegatura di precisione per diverse applicazioni e geometrie dei pezzi.Combinazioni tipiche:V6V8V10V12Vantaggi:Cambio rapido degli utensiliQuantità di utensili ridottaMigliore compatibilità con l'automazione     Matrici Multi-VIL Matrice inferiore per pressa piegatrice multi-V Si tratta di una matrice inferiore per pressa piegatrice altamente flessibile, progettata con molteplici aperture a V in un unico corpo utensile. Consente agli operatori di selezionare rapidamente le dimensioni delle scanalature a V più adatte ai diversi spessori del materiale e alle esigenze di piegatura, senza dover cambiare frequentemente la matrice.Questo sistema di utensili migliora significativamente l'efficienza di impostazione, riduce le scorte di utensili e aumenta la flessibilità produttiva negli ambienti di lavorazione della lamiera che gestiscono diverse applicazioni di piegatura.Le matrici Multi-V sono comunemente utilizzate per la piegatura ad aria di lamiere di acciaio inossidabile, acciaio al carbonio, alluminio e acciaio zincato. Le diverse combinazioni di aperture a V contribuiscono a ottenere raggi di curvatura precisi, angoli stabili e una qualità di formatura uniforme su vari pezzi. Disponibili in diverse configurazioni angolari, come 30°, 60°, 85° e 86°, le matrici Multi-V sono ideali per la produzione ad alta efficienza con presse piegatrici CNC e per operazioni di piegatura multiuso.Sono ideali per:Produzione flessibileProduzione automatizzataProduzione ad alto mix e basso volumeFabbriche intelligenti   2. Matrici specializzate per presse piegatriciOltre alle V-die standard, molti Matrici personalizzate per la piegatura di lamiere sono stati sviluppati per applicazioni di flessione complesse.Tra gli esempi più importanti si annoverano:Matrici ad angolo acutoFustelle per perlineChannel muoreFustelle per piegare e orlareMatrici per ondulaturaTimbri per arricciareMatrici di appiattimentoTinte per orloMatrici rotativeIl poliuretano muoreMatrici per la formatura di tubiMatrici per cuciture verticaliMatrici di puliziaMatrici a ZLa cerniera si rompeFustelle Free-mark con rullo internoMatrici regolabili a ZMatrici per barre tondeOgni stampo è progettato per risolvere specifiche problematiche di produzione, migliorando al contempo l'efficienza e la uniformità dei pezzi.    3. Soluzioni per stampi per presse piegatrici BENDMAXSito web ufficiale di BENDMAX fornisce:Matrici a V singolaMatrici a doppia VFustelle a 4 vieMatrici Multi-VRadius DiesFustelle senza marchioMatrici a V regolabiliMatrici di appiattimentoSoluzioni di utensili personalizzatiCompatibile con:AmadTrumpfWilaBystronicLVDStile europeoStile di precisione americano4. Riflessioni sull'apertura a VLe matrici inferiori delle presse piegatrici sono molto più complesse di semplici scanalature a V.Influenzano direttamente:Qualità del prodottoProduttivitàFinitura superficialeCompatibilità con l'automazioneEfficienza produttiva complessivaQuando ci si trova di fronte ad applicazioni complesse come:Orlarepiegatura della cernieraCurvatura del raggiopiegatura senza segniFormatura della scatolaIl supporto professionale per gli strumenti diventa essenziale.Questo articolo si concentra principalmente sulle matrici inferiori delle presse piegatrici.Tuttavia, anche altri componenti sono altrettanto importanti, tra cui:Punzonatrici per pressa piegatriceSistemi di serraggioSistemi di coronamentoAccessori per pressa piegatrice Puoi approfondire la conoscenza delle presse piegatrici professionali consultando gli articoli correlati sul nostro sito web.  Clicca per cercare i prodotti che ti interessano: 
  • Come calcolare il tonnellaggio di una pressa piegatrice per diversi utensili (Guida completa 2026)
    May 06, 2026
    Come calcolare il tonnellaggio della pressa piegatrice per diversi utensili— Tabella delle formule e dei tonnellaggi per gli utensili  La forza di piegatura della pressa piegatrice viene calcolata in base allo spessore del materiale, alla resistenza del materiale, all'apertura della matrice e alla lunghezza di piegatura.Per piegare l'aria, la formula standard è: T=1,42×σ×t2VT = \frac{1,42 \times \sigma \times t^2}{V}T=V1.42×σ×t2​Dove:T = tonnellaggio per metro (kN/m)σ = resistenza alla trazione del materiale (N/mm²)t = spessore del materiale (mm)V = apertura della matrice (mm)In parole semplici:Il materiale più spesso richiede un tonnellaggio maggioreUn'apertura a V più piccola richiede un tonnellaggio maggioreUn materiale più resistente richiede un tonnellaggio maggioreQuesta formula viene comunemente utilizzata per selezionare:matrici per presse piegatrici per impieghi gravosimatrici per pressa piegatrice multi Vmatrice per pressa piegatrice con ampia apertura a V   Aperture dello stampo più piccole e materiali più spessi aumentano notevolmente la forza di piegatura.Perché il tonnellaggio della pressa piegatrice è importanteUn calcolo corretto del tonnellaggio aiuta i produttori a:Evitare il sovraccarico della macchinaEvitare la rottura degli utensiliMigliorare la precisione della piegaturaProlungare la durata degli utensiliRidurre i costi di produzioneUna selezione errata del tonnellaggio può causare:Pugnali incrinatidadi danneggiatiDeformazione della macchinaAngoli di flessione inadeguati Formula del tonnellaggio della pressa piegatrice spiegata1. Spessore del materialeIl tonnellaggio aumenta esponenzialmente con lo spessore.Esempio:  SpessoreTonnellaggio relativo1 mm1×2 mm4×3 mm9×4 mm16× Perché lo spessore è elevato al quadrato nella formula.2. Apertura dello stampo (apertura a V)   L'apertura a V influisce direttamente sul tonnellaggio. Una matrice di piegatura con ampia apertura a V riduce la forza di piegatura e il carico della macchina.Questa soluzione è ideale per:lamiere di alluminiolamiera sottilepiegatura a grande raggio 3. Tipo di materialeMateriali diversi richiedono tonnellaggi diversi.MaterialeForza relativaacciaio dolce1,0×acciaio inossidabile1,5×Alluminio0,5×  Esempio:Se per l'acciaio dolce sono necessarie 50 tonnellate, per l'acciaio inossidabile potrebbero esserne necessarie 75. Differenze di tonnellaggio in base al tipo di utensileMatrici per presse piegatrici per impieghi gravosi  Ideale per:piegatura di lamiere spesseacciaio strutturaleapplicazioni ad alto tonnellaggioParole chiave naturalmente incluse: matrici per presse piegatrici per impieghi gravosiCaratteristiche:corpo rinforzatoelevata capacità di caricoopzioni V più piccoleVantaggi:elevata durabilitàadatto per materiali spessimigliore resistenza al caricoSvantaggio:maggiore domanda di tonnellaggioApplicazioni tipiche:telaio per camioncomponenti ediliarmadi industriali Matrici per pressa piegatrice Multi V  Parole chiave naturalmente incluse: matrici per pressa piegatrice multi VLe matrici Multi V contengono diverse aperture a V in un unico utensile.Vantaggi:una matrice per spessori multiplitempi di configurazione ridottiridurre i costi di magazzino degli utensiliApplicazioni:negozi di lavoroProduzione flessibileproduzione in piccoli lottiEsempio:Un singolo chip multi V può includere:16 mm22 mm35 mmAperture a V da 50 mmCiò consente agli operatori di ottimizzare rapidamente il tonnellaggio. Matrice per pressa piegatrice con ampia apertura a V  Parole chiave naturalmente incluse: stampo per pressa piegatrice con ampia apertura a VLe matrici a V di grandi dimensioni sono ideali per:materiali morbidiparti cosmetichepiegatura senza segniVantaggi:tonnellaggio inferioreraggio di curvatura maggioreriduzione dell'usura degli utensiliIdeale per:pannelli HVACrecinzioniparti di elettrodomestici Esempio di calcolo del tonnellaggio della pressa piegatriceMateriale: acciaio dolceSpessore: 3 mmApertura a V: 24 mmFormula:T=1,42×450×3224T = \frac{1,42 \times 450 \times 3^2}{24}T=241,42×450×32​Risultato:≈ 24 kN/cmCiò equivale approssimativamente a:240 tonnellate/metro(I valori effettivi variano a seconda della geometria della macchina e degli utensili.) Regola consigliata per la selezione degli stampiUna regola comune:Apertura a V = da 6 a 8 volte lo spessore del materialeEsempi:SpessoreApertura V consigliata1 mm6–8 mm2 mm12–16 mm3 mm18–24 mm6 mm36–48 mm  Per materiali spessi, scegli matrici per pressa piegatrice per impieghi gravosi.Per una produzione flessibile, scegli matrici per pressa piegatrice multi V.Per tonnellaggi inferiori e piegature più uniformi, scegli una matrice per pressa piegatrice con apertura a V di grandi dimensioni.  Un calcolo accurato del tonnellaggio della pressa piegatrice è essenziale per una piegatura sicura ed efficiente.Scegliere gli strumenti giusti è fondamentale:✅ Matrici per presse piegatrici per impieghi gravosi, adatte a tonnellaggi elevati e lamiere spesse✅ Matrici multi-V per pressa piegatrice per una produzione flessibile✅ Matrice per pressa piegatrice con ampia apertura a V per tonnellaggi inferiori e curve di raggio maggioreNoi di BENDMAX forniamo utensili di precisione per presse piegatrici progettati per:durataprecisionecompatibilità con i principali sistemi di presse piegatriciContattateci per consigli sugli utensili e soluzioni di piegatura personalizzate. FAQ: Calcolo del tonnellaggio della pressa piegatriceCome si calcola il tonnellaggio della pressa piegatrice?Utilizza questa formula:T=1,42×σ×t2VT = \frac{1,42 \times \sigma \times t^2}{V}T=V1.42×σ×t2​Il tonnellaggio dipende da:spessorematerialeapertura dello stampo Un'apertura a V più ampia riduce il tonnellaggio?SÌ.Un'apertura a V più ampia riduce la forza di piegatura necessaria ma aumenta il raggio di curvatura.Ecco perché per la piegatura a bassa forza si utilizza una matrice per pressa piegatrice con ampia apertura a V. Quali utensili sono più adatti per piegare lamiere spesse?Per materiali spessi, utilizzare matrici per presse piegatrici per impieghi gravosi perché offrono:maggiore capacità di caricomigliore resistenza strutturaledeformazione ridotta Perché utilizzare matrici per pressa piegatrice multi-V?    Le matrici per presse piegatrici Multi V migliorano l'efficienza consentendo la realizzazione di più aperture a V in un'unica matrice.Vantaggi:meno cambi di utensilicosti di attrezzaggio inferiorimaggiore flessibilitàBendmax fornisce dati di riferimento sul tonnellaggio per ogni prodotto, che possono essere utilizzati come guida nella scelta degli utensili. È inoltre possibile contattare i nostri ingegneri per ricevere assistenza professionale.  
  • Perché Bendmax si concentra su un rigoroso controllo di processo durante la produzione degli utensili per presse piegatrici?
    Apr 21, 2026
    Perché Bendmax si concentra su un rigoroso controllo di processo durante la produzione degli utensili per presse piegatrici? Nella lavorazione della lamiera, La qualità degli utensili della pressa piegatrice influisce direttamente sulla precisione di piegatura, sull'efficienza produttiva e sulla qualità superficiale dei pezzi finiti.Anche utilizzando presse piegatrici di alta precisione, utensili scadenti possono causare angoli incoerenti, usura precoce o segni superficiali sul pezzo in lavorazione.Per garantire prestazioni costanti e una lunga durata, Bendmax implementa un rigoroso processo di produzione in 12 fasi.Dalla selezione delle materie prime alla consegna finale, ogni fase è attentamente controllata per garantire una qualità stabile degli utensili e risultati di piegatura affidabili.  Processo di produzione degli utensili per presse piegatrici Bendmax (12 fasi)1. Progettazione degli utensili per la pressa piegatrice  Il processo di produzione inizia con progettazione di utensili professionaliGli ingegneri di Bendmax valutano i requisiti di piegatura del cliente, tra cui lo spessore della lamiera, il tipo di materiale, il raggio di curvatura e la sequenza di formatura.Sulla base di questi fattori, gli ingegneri determinano se utensili standard può soddisfare l'applicazione o se utensili di formatura personalizzati Dovrebbero essere sviluppate per migliorare l'efficienza e la precisione della piegatura.    Risposta rapida da parte degli ingegneri15 anni di esperienzaDisegni chiari24 ore / 6 giorniStrumenti speciali in modo accurato e affidabileProcesso di piegatura passo dopo passo  2. Selezione delle materie prime  La durata degli utensili per presse piegatrici inizia dalla qualità delle materie prime utilizzate.Bendmax utilizza acciaio legato forgiato 42CrMo (42CrMo4) grazie al suo eccellente equilibrio di:alta forzaforte tenaciaresistenza all'usuraresistenza alla faticaPer garantire l'affidabilità dei materiali, Bendmax fornisce Certificazione dei materiali da parte dei fornitori e verifica tramite test di terze parti.  3. Indurimento del corpo  Dopo la preparazione del materiale, l'utensile viene sottoposto a tempra e rinvenimento in bagno di sale.Questo processo di trattamento termico controllato stabilizza la struttura interna e porta la durezza del corpo dell'utensile fino a HRC 30–35garantendo un'elevata tenacità strutturale e riducendo il rischio di fessurazioni sotto carichi di flessione elevati.  4. Fresatura CNC  I pezzi grezzi degli utensili vengono quindi lavorati utilizzando centri di lavoro CNC ad alta precisione.Questo processo garantisce:profili di punzone e matrice precisiproduzione ripetibile tra i lottitolleranze dimensionali ristretteLa fresatura CNC crea la geometria fondamentale necessaria per le successive operazioni di finitura.  5. Indurimento profondo della superficie  Le aree di lavoro degli utensili subiscono tempra a induzione.Durante questo processo, la superficie viene riscaldata per 850–950 °C, migliorando significativamente la resistenza all'usura. La durezza della superficie di lavoro raggiunge HRC 54–60, consentendo agli utensili di resistere a ripetuti cicli di flessione senza usura eccessiva.   6. Sabbiatura  Dopo il trattamento termico, la superficie dell'utensile viene trattata attraverso sabbiatura.Questo processo offre diversi vantaggi:maggiore resistenza ai graffi superficialiriduzione delle sollecitazioni interne di lavorazionemigliore stabilità a lungo termineInoltre, crea una finitura superficiale uniforme simile a quella utilizzata dai principali produttori internazionali di utensili.  7. Rettifica di precisione CNC  La rettifica è una delle fasi più critiche nella produzione degli utensili per presse piegatrici.Bendmax utilizza Rettificatrici CNC per rifinire le superfici chiave degli utensili con elevata precisione, garantendo:angoli di flessioneraggialtezzeGeometria della scanalatura a VQuesta precisione determina direttamente la coerenza dei risultati di piegatura.     8. Taglio con utensili segmentati  Per migliorare la flessibilità nelle operazioni di piegatura, vengono prodotti molti utensili come set di utensili segmentati.Le configurazioni standard includono:utensili solidi da 835 mmutensili solidi da 415 mmcombinazioni di utensili segmentatiGli utensili segmentati consentono agli operatori di assemblare rapidamente utensili di diverse lunghezze per varie applicazioni di piegatura.     --Comune Segmentazione europea Lunghezza dell'utensile  9. Ispezione di qualità  Un rigoroso controllo di qualità garantisce la precisione e l'affidabilità di ogni strumento.Bendmax utilizza attrezzature di ispezione professionali quali:Macchine di misura a coordinate (CMM)Strumenti di misurazione del contornoMisuratori di altezzaStrumenti di misurazione della rettilineitàGli utensili finiti possono raggiungere tolleranze dimensionali di ±0,02 mmgarantendo una precisione di piegatura stabile. (Il personale che conduce l'ispezione)  10. Marcatura laser  Ogni strumento è contrassegnato utilizzando incisione laser per visualizzare chiaramente i parametri chiave, tra cui:codice degli strumentiangolo di flessioneraggiocapacità di tonnellaggiolunghezzaCiò consente agli operatori di identificare e selezionare facilmente gli utensili corretti durante la produzione.  11. Imballaggio protettivo  Bendmax utilizza Imballaggio protettivo multistrato per garantire un trasporto sicuro:rivestimento antiruggine a base di olioInvolucro di carta antigrassoSigillatura individuale in plasticaImballaggio in cartoneCasse di legno rinforzateCiò previene la formazione di ruggine, danni o deformazioni durante il trasporto.  — Diagramma del processo di confezionamento   12. Consegna e logistica  Bendmax offre soluzioni di consegna globali efficienti, basate sulle esigenze del cliente.Tempi di consegna tipici:Attrezzatura standard: 3–5 giorniAttrezzature personalizzate: 20–25 giorniL'azienda assiste inoltre i clienti nella scelta dei metodi di trasporto più economici e affidabili.   Perché un rigoroso controllo di processo è fondamentale per gli utensili delle presse piegatriciL'utensile della pressa piegatrice funziona sotto alta pressione e cicli di formatura ripetutiSenza un adeguato controllo del processo, gli utensili possono presentare problemi quali:durezza non uniformedeviazione dimensionaleusura prematurarottura degli utensiliangoli di flessione instabiliImplementando un processo produttivo rigorosamente controllatoBendmax garantisce una qualità costante dei materiali, una geometria precisa e prestazioni affidabili.  Utensili per presse piegatrici Bendmax: qualità affidabile per produttori globali.Attraverso rigorosi standard ingegneristici e processi di produzione controllati, Bendmax fornisce punzoni e matrici di alta precisione per presse piegatrici, destinati alle industrie globali della lavorazione della lamiera..Il risultato è uno strumento che offre: precisione di piegatura costantemaggiore durata di serviziomiglioramento dell'efficienza produttivariduzione dei costi di manutenzione   
  • Utensili standard per presse piegatrici Bendmax disponibili a magazzino.
    Apr 21, 2026
    Utensili standard per presse piegatrici Bendmax disponibili a magazzino. Alto Punzoni e matrici di qualità per piegatura di precisione  Gli utensili standard per presse piegatrici Bendmax offrono prestazioni affidabili, precisione di piegatura e durata nel tempo per la lavorazione della lamiera a livello globale. La nostra gamma di utensili standard comprende i punzoni per presse piegatrici più utilizzati, come ad esempio:pugni dritti, pugni acuti, pugni a collo d'oca, pugni per orli e pugni ad arco—coprendo le esigenze di piegatura più comuni, dalla semplice piegatura ad aria alla formatura di scatole e alle operazioni di orlatura.  IL Matrici a V standard per presse piegatrici la selezione comprende i più popolari del settoresingola Vmodelli in85°, 88°, 30° e 60°Offre un supporto stabile e angoli di piegatura precisi per un'ampia gamma di materiali e spessori.  Tutti i punzoni e le matrici Bendmax sono realizzati con materiali di prima qualità.42CrMoacciaio legato e sottoposto a un trattamento completo di tempra e indurimento per garantire resistenza, tenacità e resistenza all'usura superiori. Per migliorare ulteriormente la durata, i bordi dell'utensile e le aree di contatto con la lamiera possono essere temprati al laser o rivestiti con una finitura protettiva nera, migliorando significativamente la durezza superficiale e prolungando la durata utile anche in caso di produzione continua. Per garantire accuratezza e coerenza dimensionale, ogni pezzo dell'utensile passa attraverso un rigoroso controllo di qualità utilizzando misuratori di altezza, strumenti di misurazione del contorno e macchine di misura a coordinate in grado di ispezionare la geometria, rettilineità, precisione angolare, tolleranze del raggio e durezza complessiva.  Questo processo di ispezione basato sulla metrologia garantisce che ogni strumento standardSoddisfa gli standard di lavorazione internazionali e si integra perfettamente con le presse piegatrici di tutto il mondo. Gli utensili standard Bendmax hanno prezzi competitivi e sono disponibili in grandi quantità a magazzino, consentendo consegne rapide e riducendo al minimo i tempi di inattività del cliente. Poiché i modelli effettivi di punzoni, gli angoli delle matrici e i livelli di inventario possono variare a causa dei continui aggiornamenti dei prodotti e delle modifiche alle vendite, invitiamo i clienti a contattarci direttamente per conoscere le specifiche e le informazioni di disponibilità più aggiornate. Oltre a prodotti di alta qualità, Bendmax offre un servizio clienti completo che comprende consulenza, progettazione tecnica, produzione, installazione, calibrazione, formazione, ricambi e supporto post-vendita globale per utensili, cilindri, sistemi di serraggio, unità di bombatura e accessori. La soddisfazione del cliente rimane la nostra massima priorità e offriamoAssistenza tecnica 24 ore su 24, 7 giorni su 7Opzioni di personalizzazione flessibili e spedizioni globali rapide per garantire prestazioni affidabili in ogni applicazione di piegatura. Gli utensili standard per presse piegatrici Bendmax sono progettati per fornire angoli costanti, risultati stabili e un valore duraturo, rendendoli una scelta affidabile per officine, OEM e Produttori di lamiere in tutto il mondo. Consigli per Bendmax:A causa dei continui aggiornamenti dei prodotti e delle modifiche alle vendite, i tipi di punzoni, gli angoli delle matrici e i livelli di stock disponibili possono variare. Vi preghiamo di contattarci direttamente per le specifiche più aggiornate e le informazioni sulla disponibilità.
1 2
Leave A Message
If you are interested in our products and want to know more details,please leave a message here,we will reply you as soon as we can.
submit

leave a message

leave a message
If you are interested in our products and want to know more details,please leave a message here,we will reply you as soon as we can.
submit

CASA

BIGLIETTI

WhatsApp

Contattaci